Нихромовая спираль: инженерный расчет, свойства сплавов и эталоны навивки
Анатомия идеального сплава: хромоникелевый стандарт
Нихромовая спираль — сердце термического оборудования. Базовые компоненты — никель и хром.
Классика индустрии — Х20Н80. Сплав обеспечивает максимальный ресурс системы.
Бюджетная альтернатива — Х15Н60. Здесь никеля 55-61 %, а значительную часть основы составляет железо.
Это мощно снижает цену, сохраняя рабочую стойкость примерно до 1100 °C - в зависимости от диаметра и режима.
Кстати: Сплав изобрел Альберт Марш в 1905 году. До него нагреватели служили считанные часы.
Открытие Марша навсегда изменило мир, став «искрой, запустившей индустрию» — именно нихром позволил создать первый коммерчески успешный электрический тостер.
Индустриальное применение и вакуумная плавка
Высокое электрическое сопротивление — козырь нихромового сплава.
Открытый элемент мгновенно отдает тепло. Сфера применения огромна: от тепловентиляторов до мощных муфельных печей.
Для крайне экстремальных задач выбирают сплавы Х20Н80-ВИ. Индекс «ВИ» означает вакуумно-индукционную плавку.
Кстати: Вакуумная плавка резко снижает газонасыщение расплава и влияние атмосферы в сплав нихрома.
Такая технология помогает получать более чистый и плотный металл с меньшим риском газовой пористости.
Сегодня ее применяют не только в печах, но и в аппаратных узлах аэрокосмической отрасли и сверхточных вакуумных приборах.
Температурная динамика и среда эксплуатации
Нагрев сплава напрямую диктуется силой тока.
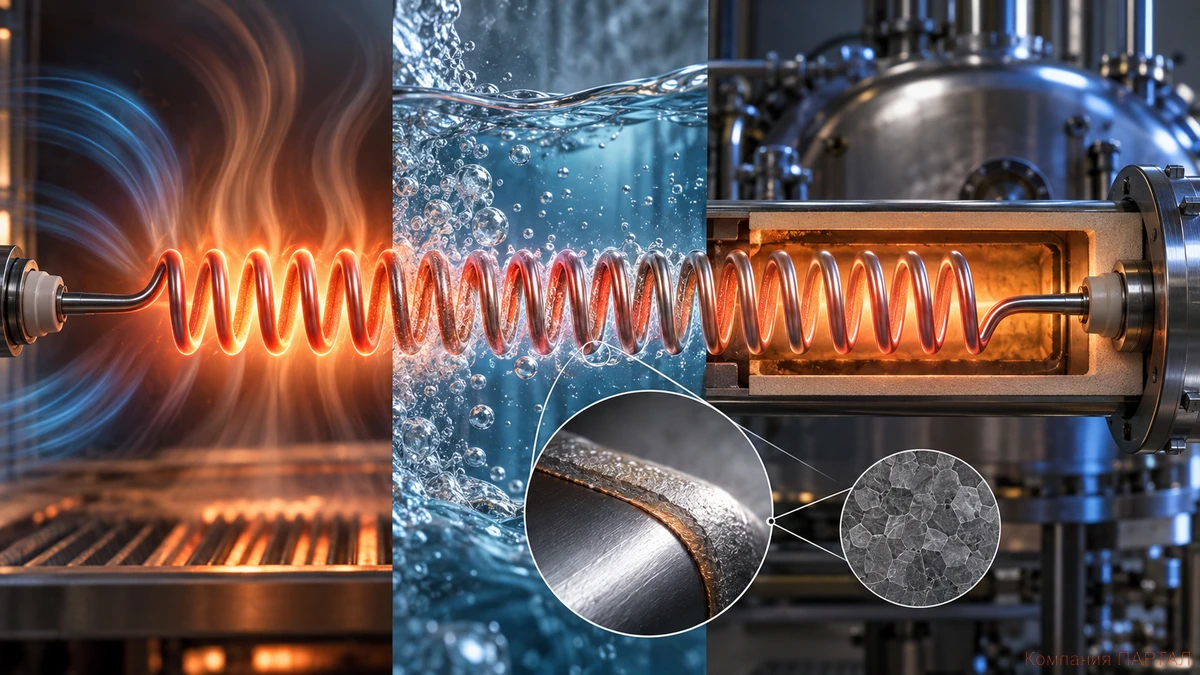
Проволока Ø 0,3 мм при 2,7 А выдаст 700 °C, а при 3,4 А раскалится уже до 900 °C.
Окружающая среда вносит коррективы. Вода резко усиливает теплоотвод; на практике допустимый ток может быть выше, иногда примерно до 50 %, но зависит от конструкции.
В закрытых трубчатых системах отвод тепла падает, требуя превентивного снижения тока.
Кстати: Секрет феноменальной живучести нихрома скрыт в самогенерации тончайшей пленки оксида хрома при первом пуске.
Это огнеупорный панцирь. Если пленку разрушить механически, при горячем контакте с кислородом она мгновенно самовосстанавливается.
Факт о ресурсе и диаметре: Для Х20Н80-Н ГОСТ приводит очень наглядный разброс ориентировочного ресурса: проволока 6 мм и толще при 1200 °C — не менее 4000 часов, а проволока тоньше 0,4 мм при 950 °C — 800 часов.
Один этот пример хорошо показывает, почему «температура марки» без диаметра мало что значит.
Инженерная математика: расчет мощности и шага
Грамотное производство начинается с физики.
Силу тока находим через мощность (I=P/U), а сопротивление нихрома — по классическому закону Ома.
Длину вычисляем по таблицам ГОСТ 12766.1-90.
Важнейший физический параметр — шаг навивки. Плотные витки сильно аккумулируют энергию, растянутые — усиливают охлаждение.
Кстати: Опытные технологи всегда соблюдают жесткое «правило шага».
В нашей практике дистанцию между витками держат не меньше примерно 1,5 диаметра проволоки.
Меньший зазор вызывает взаимный перегрев витков инфракрасным излучением, что ведет к деструкции металла.
Инженерный факт: При испытании живучести проволоки 0,3–2,8 мм ГОСТ формирует образец в спираль диаметром (6–7)d и шагом не менее 2d; для более толстой проволоки 4,0–6,3 мм используется шаг (2–2,5)d.
Это не универсальная инструкция для любого нагревателя, а показательный пример того, что ресурс проволоки рассматривают в связи с конкретной геометрией спирали.
Эталонная навивка: от теории к готовому элементу
Зная длину и диаметр оправки, вычисляем количество витков: N = L / (π • (D + d)).
Ручная намотка без стабильного контроля натяжения повышает риск локальной деформации проволоки.
Доверьте процесс инженерам.
Компания «ПАРТАЛ» с 1995 года поставляет прецизионные сплавы.
Мы четко рассчитаем нагрузку и намотаем спирали на ЧПУ-станках строго по вашему ТЗ или рабочим чертежам.
Кстати: На серьезных заводах применяют тензометрический контроль натяжения.
Ручная намотка локально вытягивает волокна, хаотично меняя сопротивление.
Станковое производство сохраняет однородность структуры, что может заметно увеличить стабильность и ресурс нагревателя.
Факт о пластичности проволоки: ГОСТ 12766.1-90 требует, чтобы проволока диаметром 0,1–6,0 мм выдерживала навивание пяти витков на стержень установленного диаметра без излома и расслоения.
Нормативная опора
• ГОСТ 10994-74 - состав и специальные обозначения прецизионных сплавов.
• ГОСТ 12766.1-90 - сопротивление, рабочие температуры, живучесть, испытания навивки и справочный срок службы.