Нихромовая спираль без догадок: что определяет температуру, ресурс и точность
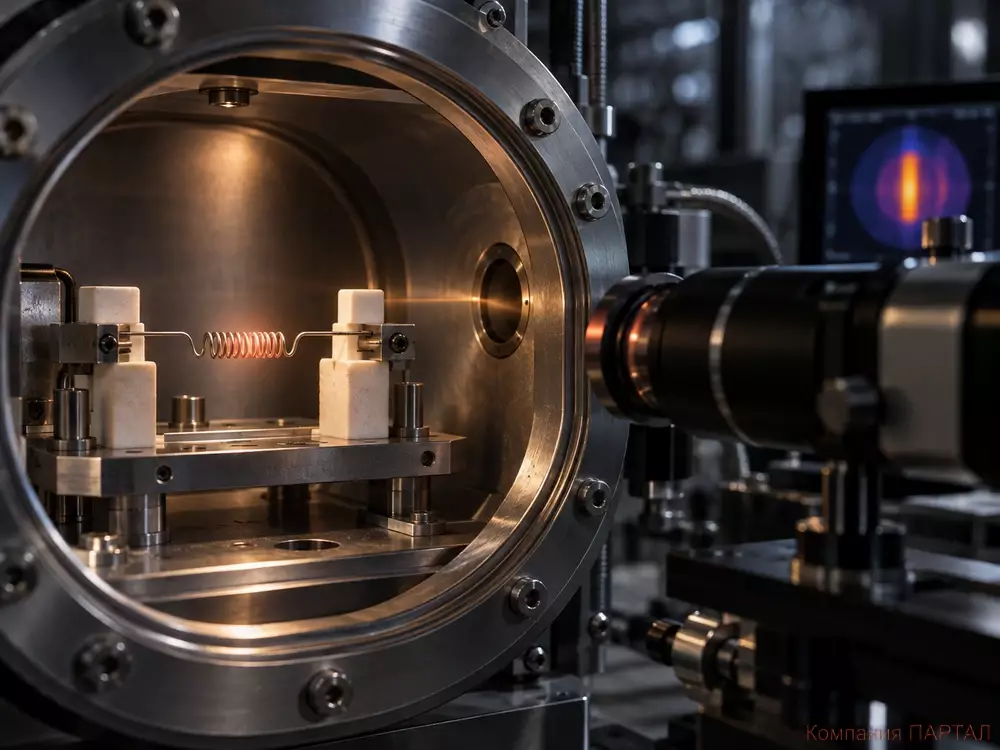
Нихромовая спираль выглядит просто: проволока, оправка, несколько витков.
Но два нагревателя из одной марки сплава могут работать совершенно по-разному.
Причина - в диаметре проволоки, тепловом режиме, шаге, поверхностной нагрузке, способе плавки и качестве самой навивки.
Ниже - не инструкция «намотать по одной цифре», а инженерная логика: какие параметры действительно связаны между собой и где упрощение начинает сокращать ресурс нагревателя.
Марка сплава - только начало: Х20Н80 и Х15Н60 в реальной работе
Х20Н80 остается классическим материалом для нагревательных элементов: высокая доля никеля, 20-23 % хрома, высокое удельное сопротивление и хорошая работоспособность при длительном нагреве на воздухе.
Х15Н60 - более экономичный вариант.
По ГОСТ 10994-74 в нем 55-61 % никеля и 15-18 % хрома, а значительную часть основы составляет железо.
Поэтому сравнивать эти марки только по цене неправильно: у них различаются допустимые температурные режимы и ресурс.
Для нагревательной проволоки важен и диаметр.
ГОСТ 12766.1-90 приводит ориентировочные максимальные рабочие температуры на воздухе: для Х20Н80-Н - от 950 °C при диаметре 0,2 мм до 1200 °C при 6 мм и более; для Х15Н60-Н - от 900 до 1125 °C соответственно.
Одна и та же марка не имеет одной универсальной «рабочей температуры».
Инженерный факт: В справочном приложении ГОСТ 12766.1-90 для Х20Н80-Н диаметром 6 мм и более при 1200 °C указан ориентировочный срок службы не менее 4000 часов, а для проволоки менее 0,4 мм при 950 °C - 800 часов.
Диаметр здесь меняет не только сопротивление, но и допустимый ресурс.
Что означает «ВИ»: чистота плавки без мифов
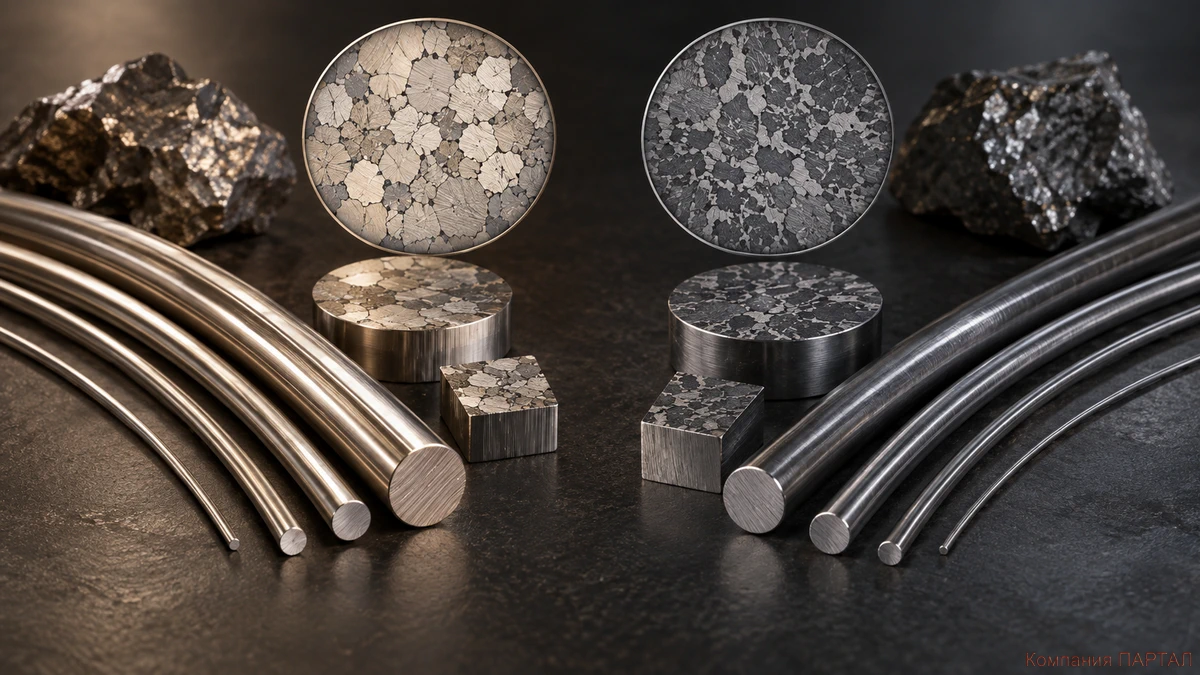
Марки Х20Н80-ВИ и Х20Н80-Н-ВИ указывают не на «другой нихром», а на специальный способ получения металла.
По ГОСТ 10994-74 индекс ВИ означает вакуумно-индукционную выплавку.
Вакуум дает металлургу более контролируемую среду: помогает снижать газонасыщенность расплава, уменьшать влияние атмосферы и точнее вести плавку.
Но вакуум не делает металл абсолютно свободным от газов, оксидов или включений - результат зависит от сырья, давления, тигля, раскисления и последующей обработки.
Поэтому индекс ВИ имеет смысл читать как характеристику технологии получения.
Химический состав сплава при этом все равно нормируется своей маркой и технической документацией.
Металлургический факт: ГОСТ 10994-74 прямо устанавливает отдельные сокращения для специальных способов выплавки: ВИ - вакуумно-индукционная, ЭЛ - электронно-лучевая, П - плазменная, Ш - электрошлаковая, ВД - вакуумно-дуговой переплав. То есть суффикс марки хранит информацию о металлургическом маршруте.
Ток не равен температуре: где решает теплоотвод
Увеличение тока повышает выделяемую мощность, но температура проволоки появляется из теплового баланса.
Нагреватель одновременно получает энергию и отдает ее излучением, конвекцией, теплопроводностью через крепления и окружающую среду.
Поэтому таблица «диаметр - ток - температура» работает только для условий, для которых она составлена.
Проволока диаметром 0,3 мм может показывать ориентировочно около 700 °C при 2,7 А и около 900 °C при 3,4 А, но изменение обдува, положения, близости стенок или теплоизоляции смещает эти значения.
В жидкости теплоотвод обычно выше, чем в спокойном воздухе.
В закрытой трубчатой системе тепло, наоборот, проходит через наполнитель и металлическую оболочку. Переносить один и тот же допустимый ток между такими конструкциями без расчета нельзя.
Физический факт: Для Х20Н80-Н сопротивление при нагреве меняется не монотонно: по справочным коэффициентам ГОСТ 12766.1-90 оно возрастает к 500 °C, затем немного снижается в районе 700-800 °C и после этого снова растет.
Для расчета горячего режима простая линейная поправка не всегда корректна.
Спираль начинается с расчета, а не с оправки
Первый шаг - задать мощность и напряжение. Из них получаем ток и требуемое сопротивление нагревателя.
Затем по сопротивлению одного метра выбранной проволоки определяем ее необходимую длину.
Если известна длина проволоки, можно перейти к геометрии.
Для спирали важны средний диаметр витка, шаг и число витков.
Чем сильнее спираль растянута, тем больше реальная длина одного витка по винтовой линии.
Еще один полезный параметр - поверхностная нагрузка.
Для круглой проволоки площадь нагреваемой поверхности приблизительно равна π•d•L, поэтому одна и та же мощность на более короткой или тонкой проволоке дает более жесткий тепловой режим.
I = P / U
R = U / I
L = R / r₁м
q = P / (π • d • L)
Нормативный факт: ГОСТ 12766.1-90 допускает отклонение сопротивления одного метра от номинала до ±5 %, но разброс внутри одного мотка не должен превышать 4 %, а для проволоки под ТЭН по требованию потребителя - 3 %.
Для длинной спирали равномерность проволоки важнее одной контрольной точки.
Шаг витков - это тепловой параметр, а не декоративная геометрия
Слишком плотная навивка уменьшает свободный теплообмен между соседними витками и усиливает их взаимное тепловое влияние.
Слишком большой шаг увеличивает длину готового элемента и меняет распределение температуры по конструкции.
Поэтому шаг выбирают вместе с диаметром проволоки, диаметром самой спирали, рабочей температурой, способом крепления и допустимой поверхностной нагрузкой.
Практическое правило мастерской может быть очень полезным, но его лучше привязывать к конкретной конструкции, а не превращать в универсальную константу для любого нагревателя.
Если шаг уже нельзя считать пренебрежимо малым, число витков лучше определять по длине настоящей винтовой линии, а не только по длине окружности.
N = L / √[(π • (D + d))² + h²]
Испытательный факт: В самом ГОСТ 12766.1-90 при испытании живучести тонкой проволоки образец делают спиралью диаметром (6-7)d с шагом не менее 2d; для более толстой проволоки в другом методе применяют шаг (2-2,5)d.
Это не универсальный рецепт готового нагревателя, но хороший пример того, что геометрию спирали стандарт тоже считает частью испытательного режима.
Навивка без случайностей: натяжение, пластичность и повторяемость
Даже правильно рассчитанная спираль может получиться разной от партии к партии, если не контролировать натяжение проволоки.
Слишком слабое натяжение ухудшает геометрию, слишком высокое создает лишнюю пластическую деформацию и может менять размеры готового элемента после снятия с оправки.
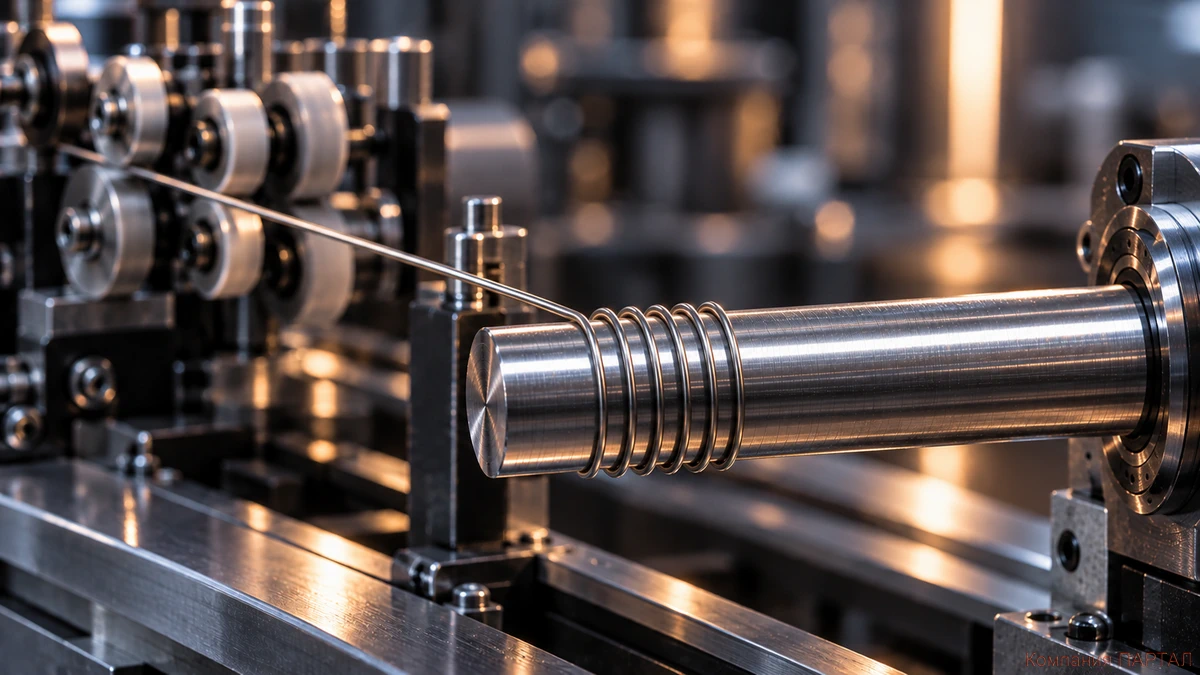
Станковая навивка ценна прежде всего повторяемостью.
Одинаковая подача, стабильный диаметр оправки и контролируемое натяжение позволяют держать шаг и диаметр по всей длине, а не надеяться на ручную компенсацию каждого витка.
Для производства это важнее красивой «идеальной» спирали на фотографии.
Рабочий элемент должен воспроизводиться из заказа в заказ с теми же электрическими и геометрическими параметрами.
Компания «ПАРТАЛ» с 1995 года поставляет прецизионные сплавы и изготавливает спирали по техническому заданию или рабочим чертежам.
При расчете имеет смысл сразу задавать не только марку и диаметр проволоки, но и мощность, напряжение, рабочую среду, размеры нагревателя и требуемый ресурс.
Контрольный факт: ГОСТ 12766.1-90 требует, чтобы проволока диаметром 0,1-6,0 мм при навивании пяти витков на стержень установленного диаметра не ломалась и не расслаивалась.
То есть способность проволоки переносить навивку сама по себе является нормируемым свойством материала.
Нормативная основа
• ГОСТ 10994-74 - Сплавы прецизионные. Марки.
• ГОСТ 12766.1-90 - Проволока из прецизионных сплавов с высоким электрическим сопротивлением. Технические условия.