Олово: мягкий металл с неожиданно большой ролью в промышленности
Олово кажется простым металлом: мягкое, серебристое, легко плавится.
Но именно сочетание низкой температуры плавления, хорошей паяемости, способности образовывать защитные покрытия и работать в сплавах сделало его важным для самых разных отраслей — от консервной жести до электроники и подшипниковых материалов.
При этом у олова есть особенности, которые нельзя объяснять одной строкой из справочника.
Оно меняет кристаллическую структуру на холоде, в чистых покрытиях может образовывать тонкие металлические «усы», а его коррозионная стойкость сильно зависит от среды.
Разберём металл без энциклопедической перегрузки, но с теми техническими деталями, которые действительно важны на практике.
Что важно знать об олове как о металле
Олово — химический элемент Sn с атомным номером 50.
При комнатной температуре это белое олово, или β-Sn: мягкий, пластичный металл серебристо-белого цвета.
Его плотность около 7,3 г/см³, поэтому к лёгким металлам в инженерном смысле олово не относится.
Температура плавления — около 231,9 °C.
Для конструкционного металла это низкое значение, но для технологии — одна из главных причин ценности олова.
Оно удобно для пайки, лужения и получения легкоплавких сплавов.
То же свойство одновременно ограничивает применение чистого олова там, где изделие долго работает при повышенной температуре.
В химии олова наиболее важны степени окисления +2 и +4.
Металлическое олово, его неорганические соединения и органооловянные вещества нельзя объединять общей фразой «олово нетоксично»: их свойства и требования безопасности различаются.
Для промышленной статьи корректнее оценивать конкретный материал, покрытие или соединение и условия его применения.
От касситерита до чистого металла
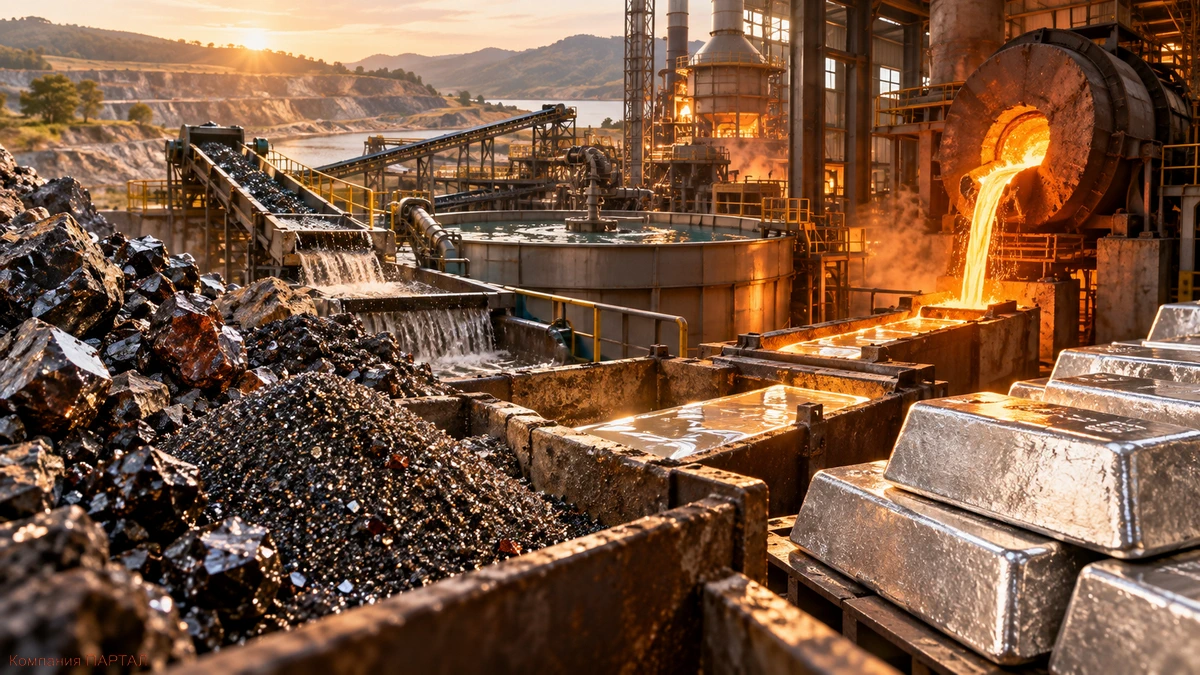
Главный промышленный минерал олова — касситерит SnO₂.
В чистом диоксиде олова теоретически содержится около 78,8 % Sn.
В земной коре олово встречается в небольших концентрациях — порядка нескольких частей на миллион, поэтому значение имеют месторождения, где природные процессы смогли собрать минерал в промышленно интересные концентрации.
Касситерит отличается высокой плотностью, поэтому при обогащении руд широко используют гравитационные методы.
Для тонких классов и сложного сырья применяют комбинированные схемы.
После получения концентрата олово извлекают восстановительной плавкой: оксид восстанавливают до металла, одновременно управляя составом шлака и потерями олова.
Полученное черновое олово затем рафинируют; при необходимости высокой чистоты используют более глубокие методы очистки, включая электролитическое рафинирование.
Важно понимать: промышленная металлургия олова не сводится к школьной реакции «SnO₂ + C».
Реальный процесс зависит от состава концентрата, поведения железа и других примесей, равновесия в шлаке и возврата оловосодержащих промежуточных продуктов.
Исторический факт. Олово сыграло огромную роль задолго до появления современной металлургии: оловянистые бронзы использовали уже примерно в IV тысячелетии до н. э.
Добавка олова делала медь твёрже и помогла сформировать целую технологическую эпоху — бронзовый век.
Белое и серое олово: что такое «оловянная чума»
При обычном давлении для промышленного читателя важны две формы олова.
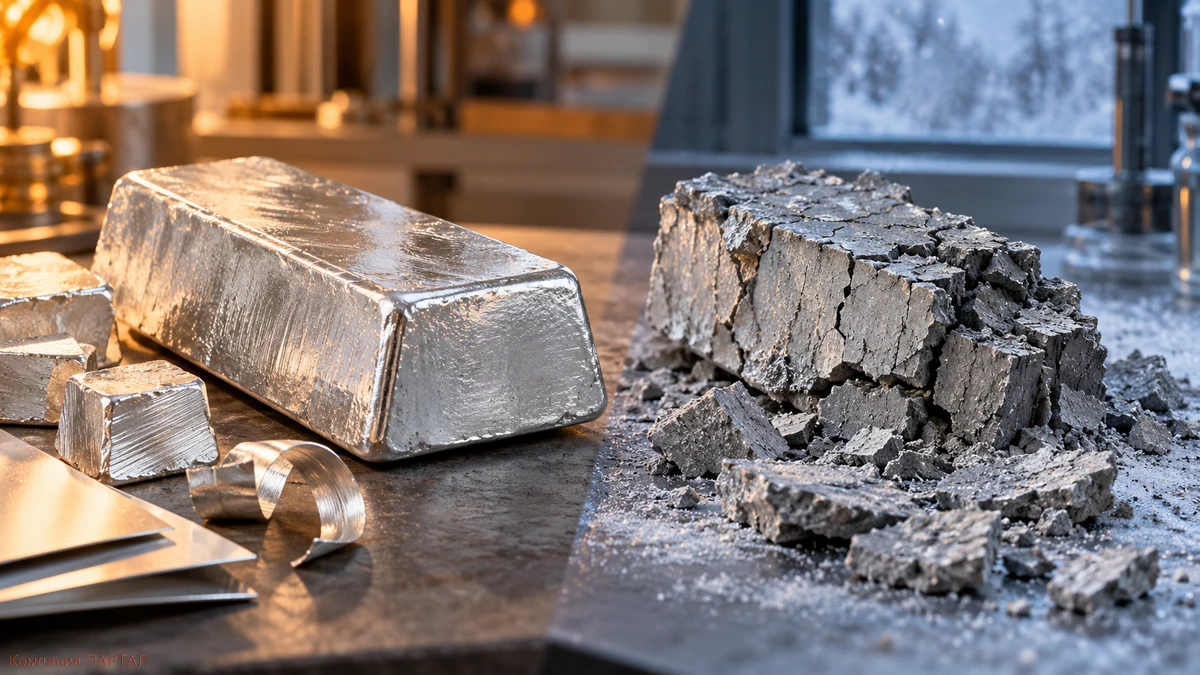
Выше примерно 13,2 °C устойчиво белое β-Sn — привычный металлический материал с тетрагональной кристаллической решёткой.
Ниже этой температуры термодинамически устойчивой становится α-Sn — серое олово с другой, алмазоподобной кубической структурой.
Плотность серого олова заметно ниже — около 5,77 г/см³.
Поэтому переход β-Sn → α-Sn сопровождается увеличением объёма примерно на четверть.
В материале возникают внутренние напряжения, трещины и разрушение.
Именно это явление называют «оловянной чумой».
Но здесь особенно важно не делать популярную ошибку: температура ниже 13,2 °C не означает, что изделие сразу рассыплется.
Превращению нужно зарождение новой фазы, а инкубационный период может быть очень долгим.
На скорость влияют чистота, легирование, дефекты структуры, деформация, наличие центров зарождения и длительность выдержки.
Максимальная скорость превращения обычно наблюдается значительно ниже нуля — ориентировочно в области −30…−40 °C.
Поэтому риск оценивают не по одному значению на термометре, а по сочетанию температуры, времени и состава материала.
Многие легирующие добавки снижают склонность к превращению, поэтому чистое олово и промышленный оловянный сплав могут вести себя на холоде по-разному.
Научный момент. «Оловянная чума» — это не коррозия и не заражение металла.
Это твёрдофазное превращение одной кристаллической модификации олова в другую.
Название образное, а механизм — вполне физический.
Марки олова по ГОСТ 860-75
Для российского рынка базовый документ по первичному олову — ГОСТ 860-75 «Олово.
Технические условия». В федеральном фонде Росстандарта стандарт имеет статус «Действует».
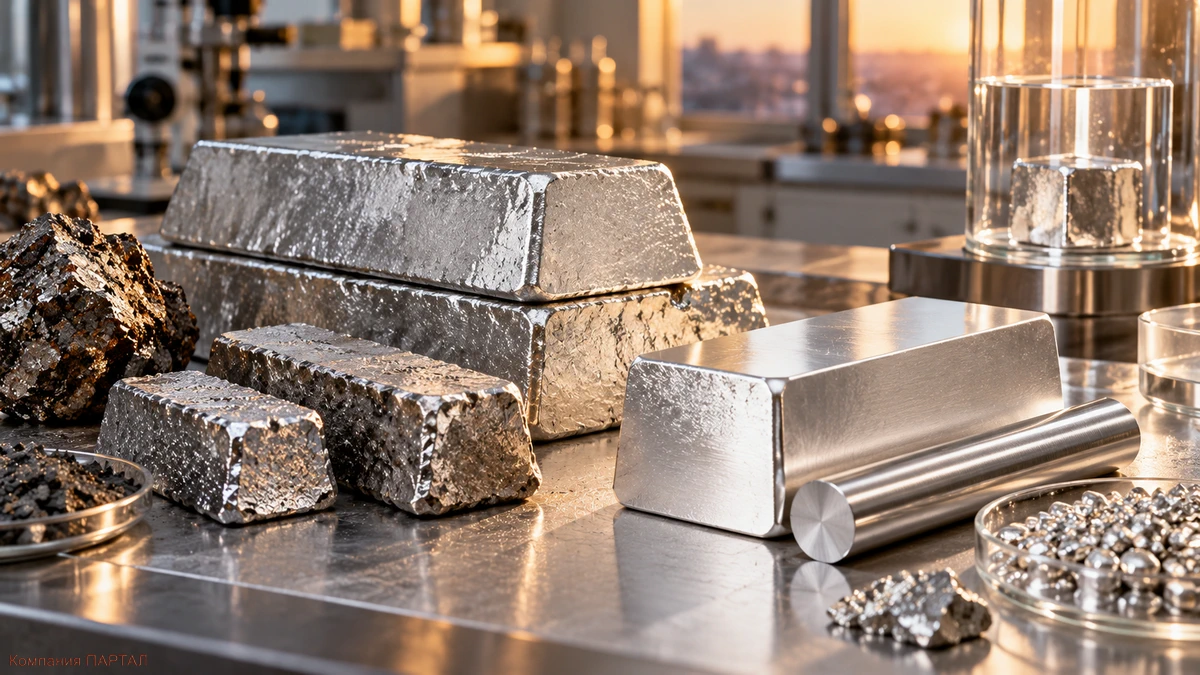
Он устанавливает шесть основных марок, различающихся прежде всего чистотой и допустимым содержанием примесей.
• ОВЧ 000 — не менее 99,999 % Sn.
Олово особо высокой чистоты. Для этой марки особенно жёстко ограничены следовые примеси.
• О1пч — не менее 99,915 % Sn.
Высокочистая промышленная марка с суммой определяемых примесей не более 0,085 %.
• О1 — не менее 99,900 % Sn.
Чистое техническое олово; допустимые примеси несколько выше, чем у О1пч.
• О2 — не менее 99,565 % Sn.
Техническая марка с более широкими пределами по примесям, в том числе по свинцу.
• О3 — не менее 98,49 % Sn.
Марка с существенно большей допустимой долей примесей; свинца — до 1,0 %.
• О4 — не менее 96,43 % Sn.
Самая низкая по содержанию Sn из перечисленных в ГОСТ 860-75; допустимое содержание свинца достигает 3,0 %.
Для практической закупки одной цифры Sn недостаточно.
ГОСТ отдельно ограничивает мышьяк, железо, медь, свинец, висмут, сурьму, серу и другие элементы, а для ОВЧ 000 перечень нормируемых примесей ещё шире.
Поэтому при ответственном применении нужно смотреть сертификат конкретной партии, а не только обозначение марки.
В каких формах поставляют олово — и где часто возникает путаница
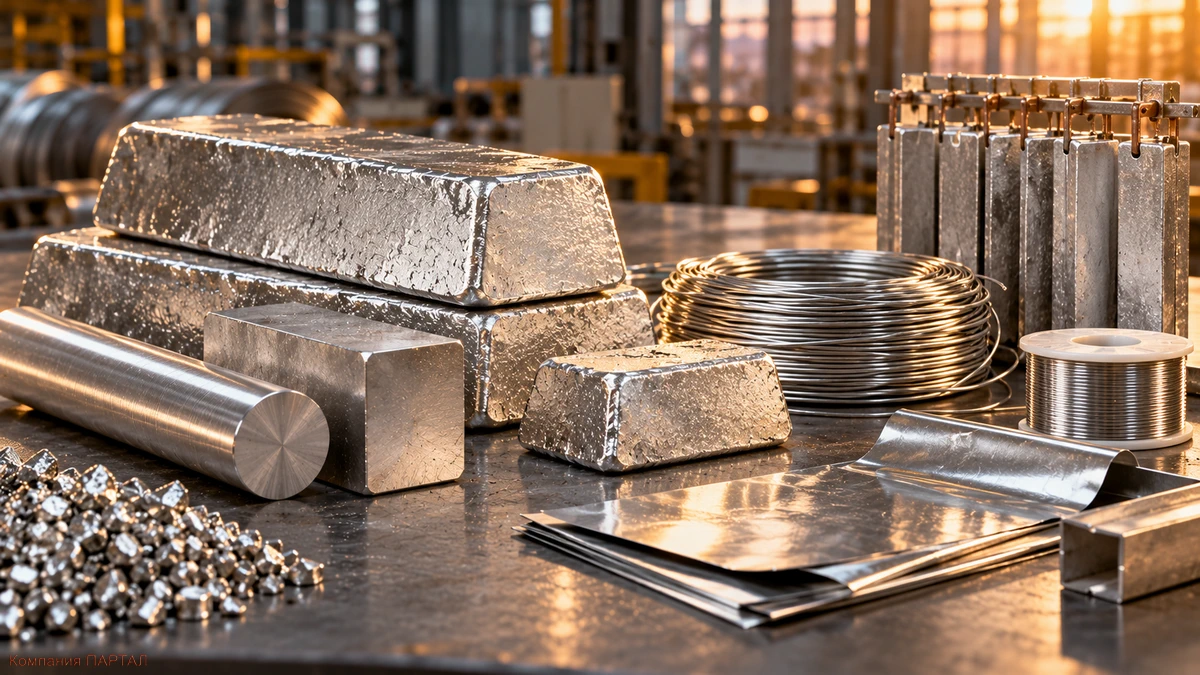
ГОСТ 860-75 нормирует не любой возможный оловянный полуфабрикат, а первичный металл в конкретных формах.
Все марки изготовляют в виде чушек.
ОВЧ 000 дополнительно может выпускаться в прутках, а О1пч, О1 и О2 — в блоках.
Проволока, фольга, аноды, порошок и другие изделия из олова в промышленности существуют, но это уже отдельные продукты.
Их требования задаются соответствующим стандартом, техническими условиями или спецификацией изготовителя.
Поэтому фраза «олово О1 по ГОСТ 860-75 в проволоке» требует проверки: ГОСТ на первичный металл сам по себе такую форму поставки не устанавливает.
Ещё одна типичная путаница — чистое олово и проволока припоя.
Например, ГОСТ 21931-76 распространяется на оловянно-свинцовые припои в изделиях: проволоку, ленту, прутки, трубки с флюсом и порошок.
Это уже сплав с собственным химическим составом, а не просто олово, вытянутое в проволоку.
Лужение, жесть и коррозионная стойкость
Олово хорошо работает как покрытие, потому что сочетает паяемость, пластичность и сравнительно хорошую стойкость в ряде атмосферных и водных сред.
На поверхности формируются оксидные слои, которые могут замедлять дальнейшее взаимодействие металла со средой.
Но называть олово «абсолютно коррозионностойким» нельзя.
Сильные кислоты и щёлочи, а также некоторые кислые и комплексообразующие среды способны активно воздействовать на металл.
Поэтому поведение покрытия всегда оценивают в конкретной среде.
Это особенно важно для пищевой упаковки: органические кислоты продукта, кислород, состояние поверхности и дополнительное лакокрасочное покрытие заметно влияют на долговечность системы.
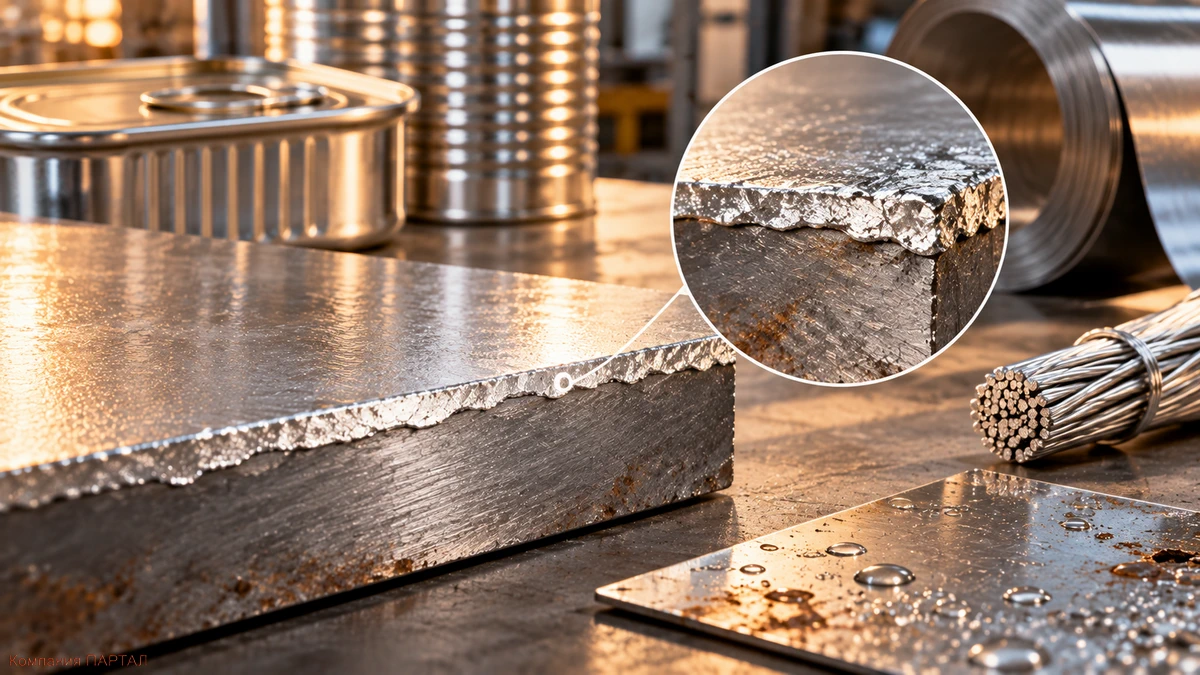
Классический пример — белая жесть: тонкий слой олова наносится на стальную основу.
Сталь даёт прочность, а оловянное покрытие — технологические и защитные свойства.
В российской нормативной базе холоднокатаная чёрная и белая жесть регулируется ГОСТ 13345-85.
Для упаковки безопасность определяется уже всей конструкцией и требованиями к контакту с продуктом, а не общей формулой «олово безопасно».
Лужение меди применяют для защиты поверхности и сохранения паяемости проводников и деталей.
В отдельных системах оно также помогает снизить воздействие компонентов окружающей среды на медь, но назначение покрытия всегда нужно связывать с конкретной конструкцией и условиями эксплуатации.
Олово в припоях и электронике
Олово — один из основных металлов мягкой пайки.
Низкая температура плавления и способность образовывать технологичные сплавы делают его базой для большого числа припоев.
В российской нормативной системе оловянно-свинцовые припои в чушках регулируются ГОСТ 21930-76, а припои в изделиях — ГОСТ 21931-76. Оба стандарта продолжают действовать.
Современная электроника широко использует и бессвинцовые системы с высоким содержанием олова — например, сплавы Sn-Ag-Cu и другие композиции.
Но универсальной «марки бессвинцового олова» не существует: состав и требования задаются конкретным стандартом или технической спецификацией.
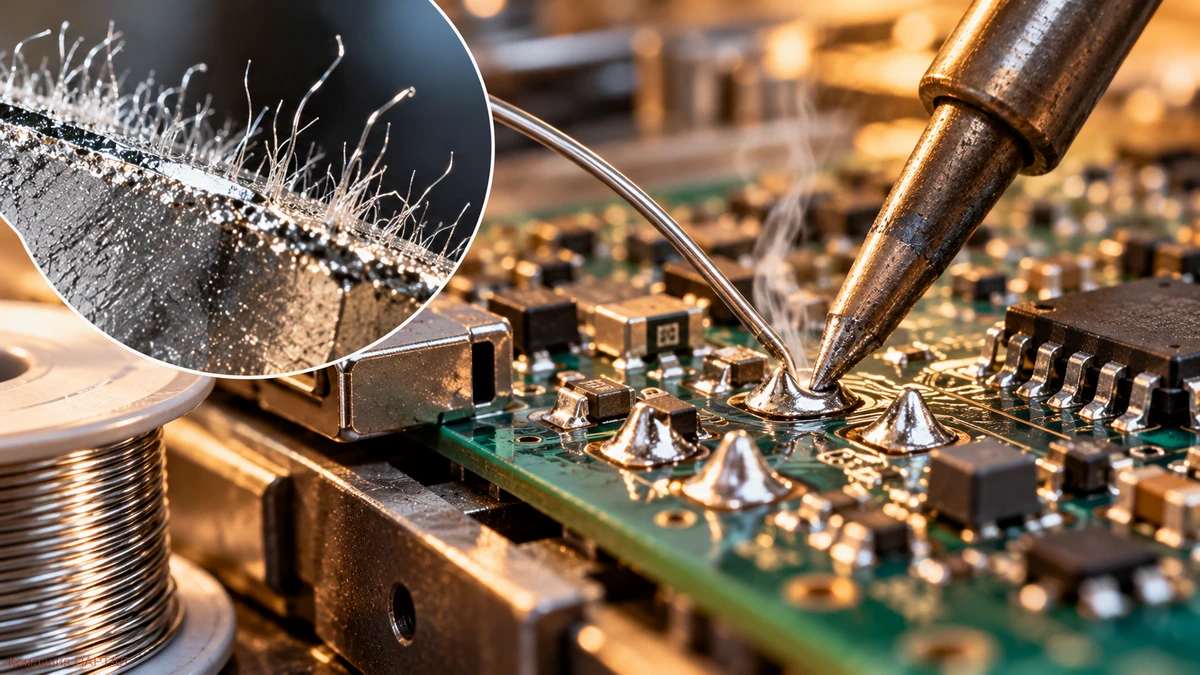
Отдельная тема надёжности — оловянные «усы» (tin whiskers). На некоторых электроосаждённых оловянных покрытиях со временем могут вырастать очень тонкие металлические нитевидные кристаллы.
Они способны замыкать близко расположенные проводники.
Это не «оловянная чума»: усы связаны с напряжениями и структурой покрытия, а не с превращением β-Sn в α-Sn.
Инженерный нюанс. Два внешне похожих слова — «оловянная чума» и «оловянные усы» — описывают совершенно разные механизмы отказа.
Для низкотемпературной надёжности важна фазовая устойчивость, для покрытий электроники — микроструктура и внутренние напряжения.
Бронзы, баббиты и другие важные применения
Большая часть промышленной ценности олова раскрывается не в чистом металле, а в сплавах.
В оловянных бронзах добавка Sn повышает прочность и износостойкость медной основы и влияет на литейные свойства.
Такие сплавы используют для арматуры, втулок, деталей трения и других изделий, где важны сочетание прочности, коррозионной стойкости и технологичности.
В антифрикционных сплавах олово играет другую роль.
Оловянные баббиты применяют для заливки подшипников и других деталей скольжения.
Для российского производства базовым документом остаётся ГОСТ 1320-74, который устанавливает, в частности, марки Б88, Б83 и Б83С.
Есть и гораздо менее очевидные применения.
Интерметаллид Nb₃Sn используется в сверхпроводящих магнитных системах, где от олова требуется уже не мягкость и паяемость, а участие в формировании функциональной сверхпроводящей фазы.
Это хороший пример того, насколько далеко свойства соединения могут уйти от свойств исходного металла.
Технологический факт. Современное листовое стекло во многом обязано олову своей ровной поверхностью.
Во флоат-процессе расплавленное стекло подают на ванну расплавленного олова примерно при 1000 °C.
Стекло плавает на металле, растекается и формирует плоскую ленту.
Промышленный процесс был разработан командой Аластера Пилкингтона в 1950-х годах и объявлен отрасли в 1959 году.
Что учитывать при выборе олова для реальной задачи
Первое — чистота и примеси.
Чем ответственнее технология, тем важнее не только массовая доля Sn, но и конкретные ограничения по свинцу, висмуту, железу, меди, сурьме и другим элементам.
Марка задаёт рамки, а сертификат партии показывает фактический состав.
Второе — температура эксплуатации.
Низкая температура плавления полезна для пайки, но ограничивает чистое олово при нагреве.
Для длительной работы на холоде нужно отдельно учитывать фазовую устойчивость и риск β→α-превращения, особенно у высокочистого металла и высокооловянистых систем.
Третье — среда.
Оловянное покрытие может хорошо работать в одной атмосфере и заметно растворяться в другой.
Для пищевой упаковки, химического оборудования, электроники и проводников критерии будут разными.
И наконец, важно различать сам металл и изделие из него.
Чушка олова, оловянное покрытие, проволока припоя и оловосодержащий баббит — это четыре разных продукта с разными стандартами, составами и задачами.
Именно это различие чаще всего помогает избежать ошибок при выборе материала.
Олово сегодня
Олово остаётся важным промышленным металлом не потому, что обладает одной выдающейся характеристикой, а потому, что удачно сочетает сразу несколько свойств.
Оно легко плавится, работает в припоях, образует технологичные покрытия, легирует медь и входит в антифрикционные и функциональные материалы.
При этом за внешней простотой скрывается интересная физика: фазовое превращение на холоде, чувствительность к примесям и отдельные механизмы надёжности покрытий.
Для практики этого достаточно знать на уровне принципов — а конкретную марку, форму поставки и состав уже выбирать по стандарту, сертификату и условиям эксплуатации.
Нормативная и справочная база
• ГОСТ 860-75 «Олово. Технические условия» — основной стандарт на марки и формы поставки первичного олова; статус Росстандарта: действует.
• ГОСТ 13345-85 «Жесть. Технические условия» — холоднокатаная чёрная и белая жесть, включая горячее и электролитическое лужение.
• ГОСТ 21930-76 и ГОСТ 21931-76 — оловянно-свинцовые припои в чушках и в изделиях.
• ГОСТ 1320-74 «Баббиты оловянные и свинцовые. Технические условия».
• Cornelius B., Treivish S., Rosenthal Y., Pecht M. The phenomenon of tin pest: A review. Microelectronics Reliability, 2017, 79, 175–192.
• Royal Society of Chemistry; U.S. Geological Survey; NIST — справочные данные по свойствам олова, сырью и надёжности оловянных покрытий.