Чугун: металл, свойства которого определяет не только состав
Чугун окружает нас гораздо чаще, чем кажется.
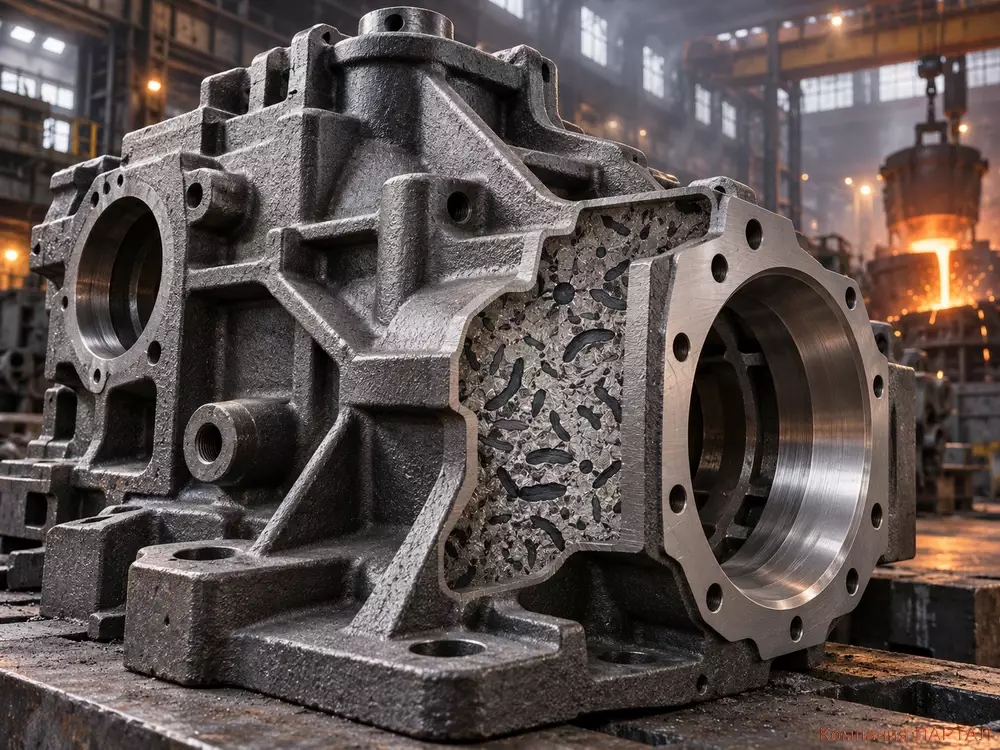
Из него отливают корпуса промышленного оборудования, станины станков, детали насосов и редукторов, тормозные элементы, трубы, массивные корпусные детали и множество изделий, где от металла требуются жёсткость, износостойкость и способность принимать сложную форму непосредственно при литье.
При этом говорить о чугуне как об одном конкретном материале не совсем правильно.
Серый чугун с пластинчатым графитом и высокопрочный чугун с шаровидным графитом могут настолько различаться по механическим свойствам, что объединяет их прежде всего металлургическая природа, а не одинаковое поведение в работе.
Чтобы понять чугун, недостаточно узнать процент углерода.
Нужно посмотреть, где находится этот углерод, какую форму имеет графит и из чего состоит металлическая основа.
Именно эти три вещи во многом определяют, будет отливка сравнительно хрупкой или пластичной, легко ли она обработается резцом и как поведёт себя под нагрузкой.
Что такое чугун и чем он отличается от стали
В классическом материаловедении границу между сталью и чугуном проводят примерно при содержании 2,14 % углерода.
Сплавы железа с большим содержанием углерода относят к чугунам.
В реальных промышленных чугунах углерода обычно больше, а вместе с ним присутствуют кремний, марганец, сера, фосфор и, в зависимости от назначения, легирующие элементы.
Однако простая формула «в чугуне больше углерода, чем в стали» объясняет только начало истории.
Главное отличие проявляется при формировании структуры.
Углерод может находиться в чугуне в свободном состоянии - в виде графита - или быть связанным в карбидах железа, прежде всего в цементите Fe3C.
Соотношение этих составляющих резко меняет свойства металла.
Поэтому два чугуна с близким химическим составом могут работать совершенно по-разному.
Один легко обрабатывается резанием и хорошо гасит вибрации, другой обладает высокой твёрдостью и практически не поддаётся обычной механической обработке.
Российский ГОСТ 3443-87 именно поэтому рассматривает структуру чугуна не только по металлической основе, но и по форме, размерам, количеству и распределению графитных включений.
Исторический факт. Технология получения литого чугуна намного древнее европейской промышленной революции.
Археометаллургические исследования показывают наличие производства чугуна в Китае уже в I тысячелетии до нашей эры.
Его появление связывают с развитием высокотемпературных технологий, литейного производства и керамических печей.
Графит и цементит: почему один чугун не похож на другой
Если большая часть углерода выделилась в свободном состоянии, в структуре появляется графит.
Если условия затвердевания способствовали сохранению углерода в химически связанном виде, возрастает количество цементита и других карбидных составляющих.
Графит сам по себе значительно мягче металлической основы, но его влияние гораздо сложнее простой разницы в твёрдости.
В сером чугуне графит имеет преимущественно пластинчатую форму.
Острые края таких включений концентрируют напряжения, поэтому материал хуже работает при растяжении и ударных нагрузках.
Зато такая структура обеспечивает ряд свойств, за которые серый чугун десятилетиями используют в машиностроении.
Если графиту придать шаровидную форму, концентрация напряжений резко уменьшается.
Металл получает значительно более высокую прочность и пластичность.
Так появляется высокопрочный чугун с шаровидным графитом.
Есть и промежуточный вариант - вермикулярный, или червеобразный, графит.
Такая структура сочетает часть преимуществ серого и высокопрочного чугуна.
Отдельно существует белый чугун, где значительная часть углерода находится в связанном состоянии.
Он твёрдый, износостойкий и хрупкий.
Название появилось из-за характерного светлого излома, в отличие от серого излома чугуна с графитом.
Именно здесь становится понятно, почему определение чугуна только по химическому анализу неполно: важно не только сколько в металле углерода, но и во что этот углерод превратился после затвердевания.
Основные виды и российские марки чугуна
Наиболее распространённый конструкционный вариант - серый чугун с пластинчатым графитом.
В России его марки устанавливает ГОСТ 1412-85.
Стандарт определяет марки прежде всего по временному сопротивлению при растяжении.
Например, обозначение СЧ20 связано с минимальным уровнем прочности при растяжении 200 МПа, а не с процентным содержанием какого-либо элемента.
Серые чугуны применяют там, где важны хорошие литейные свойства, жёсткость, демпфирование вибраций и возможность нормальной механической обработки.
Следующая большая группа - высокопрочные чугуны с шаровидным графитом.
Для них действует ГОСТ 7293-85.
Стандарт распространяется на чугуны с шаровидной и вермикулярной формой графита и устанавливает марки на основе механических свойств.
В российской системе используются обозначения ВЧ35, ВЧ40, ВЧ45, ВЧ50, ВЧ60 и более прочные марки.
Для получения шаровидного графита расплав подвергают модифицирующей обработке.
В промышленности для этого широко применяются магнийсодержащие модификаторы.
Меняется не просто внешний вид графита - меняется характер его взаимодействия с металлической основой, а вместе с ним и механические свойства.
Ковкий чугун занимает отдельное место. Несмотря на название, его не получают ковкой.
Согласно ГОСТ 1215-79, исходной является отливка из белого чугуна, которую подвергают длительной термической обработке для получения необходимой структуры и углерода отжига.
Белые чугуны чаще интересны там, где требуется высокая твёрдость и стойкость к абразивному износу, либо используются как исходная структура для последующей обработки.
Таким образом, слова «серый», «белый», «высокопрочный» или «ковкий» - это не просто названия.
За ними стоят принципиально разные формы существования углерода и разные структуры материала.
Что делают углерод, кремний, марганец и другие элементы
Углерод задаёт основу структуры чугуна, но работает он не один.
Кремний - один из важнейших элементов обычного литейного чугуна.
Он способствует графитизации, то есть создаёт условия, при которых углерод легче выделяется в форме графита.
Поэтому содержание кремния напрямую связано с тем, какую структуру удастся получить после затвердевания.
Марганец влияет на формирование металлической основы и взаимодействует с серой.
При определённых концентрациях он способствует формированию более твёрдой перлитной структуры, однако его количество также должно согласовываться с общим составом расплава.
Сера в большинстве конструкционных чугунов считается нежелательной примесью при повышенном содержании.
Она осложняет получение требуемой структуры и способна ухудшать технологические свойства расплава.
Фосфор, напротив, может заметно повышать жидкотекучесть.
Это свойство исторически было полезно при получении тонкостенных и художественных отливок сложной формы.
Но одновременно фосфор способствует образованию твёрдых и хрупких структурных составляющих, поэтому его количество всегда связано с назначением конкретного чугуна.
Хром, никель, молибден, медь и другие элементы вводят уже целенаправленно.
С их помощью получают чугуны с повышенной жаростойкостью, износостойкостью, коррозионной стойкостью или заданными механическими свойствами.
Для легированных чугунов со специальными свойствами в России действует ГОСТ 7769-82.
Получается интересный металлургический парадокс: несколько процентов легирующих и модифицирующих компонентов способны изменить поведение многотонной чугунной отливки сильнее, чем кажется по одной таблице химического состава.
Как получают чугунную отливку
Здесь важно разделять доменный чугун как продукт первичной металлургии и чугун, из которого непосредственно получают промышленную отливку.
В литейном производстве готовят шихту, расплавляют металл, корректируют химический состав, проводят необходимые операции обработки расплава и затем заливают металл в форму.
Для высокопрочных и некоторых других чугунов добавляется модифицирование.
После заливки начинается не менее важный этап - кристаллизация.
Именно в этот момент формируется будущая структура детали.
Скорость охлаждения имеет большое значение. Тонкая стенка отдаёт тепло быстрее массивной.
При быстром охлаждении возрастает вероятность образования отбелённых и карбидных участков.
При более медленном охлаждении в соответствующем по составу чугуне легче развивается графитизация.
Поэтому одна и та же плавка может дать несколько отличающуюся структуру в разных участках сложной массивной отливки.
Этим объясняется и понятие отбела.
В некоторых деталях его стараются исключить, поскольку твёрдая отбеленная зона осложняет обработку резанием.
В других случаях отбелённый рабочий слой получают намеренно, если поверхности требуется повышенная стойкость к износу.
После выбивки из формы отливку очищают, удаляют элементы литниковой системы, контролируют размеры и дефекты, а при необходимости проводят термическую обработку.
Общие требования к отливкам из нелегированного и легированного чугуна с пластинчатым, шаровидным и вермикулярным графитом, а также из ковкого чугуна устанавливает ГОСТ 26358-84.
Почему чугун до сих пор остаётся незаменимым материалом
У чугуна нет одного универсального набора свойств.
Но именно возможность получать совершенно разные структуры делает эту группу сплавов настолько живучей в промышленности.
Серый чугун хорошо заполняет литейную форму, позволяет получать крупные и геометрически сложные детали и обычно хорошо обрабатывается резанием.
Графит облегчает образование короткой ломкой стружки, поэтому для многих марок обработка оказывается технологичнее, чем можно ожидать от материала такой твёрдости.
Ещё одна особенность - способность гасить механические колебания.
Она особенно важна для станин станков, корпусов машин и другого оборудования, где вибрация непосредственно влияет на точность работы.
Демпфирующая способность серого чугуна тесно связана с его структурой и формой графитных включений.
Графит влияет и на тепловые свойства.
В сером чугуне пластинчатые включения способны образовывать частично связанную структуру, которая заметно участвует в переносе тепла через металл.
Именно поэтому форму графита учитывают не только при расчёте прочности, но и для деталей, работающих с интенсивными тепловыми потоками.
У высокопрочного чугуна акцент другой.
Шаровидный графит позволяет существенно повысить сопротивление растяжению и сохранить заметную пластичность.
Поэтому представление «чугун всегда очень хрупкий» давно устарело.
Но преимущества всегда зависят от конкретного типа материала.
Белый износостойкий чугун и серый СЧ20 настолько различаются по обрабатываемости, что фраза «чугун легко точится» столь же неточна, как и фраза «чугун не обрабатывается».
Обработка, термообработка и специальные чугуны
После литья работа с чугуном не заканчивается.
В зависимости от материала и назначения детали структура может дополнительно меняться при термической обработке.
Применяют отжиг для снижения внутренних напряжений и улучшения обрабатываемости, нормализацию для изменения металлической основы, а для отдельных специальных чугунов - более сложные режимы термической обработки.
Особый пример - ковкий чугун.
В нём именно термическая обработка исходной белой отливки создаёт структуру, ради которой материал и производится.
Кроме конструкционных чугунов существуют специальные группы.
Легированием получают материалы, рассчитанные на абразивный износ, повышенные температуры или агрессивные среды.
Отдельную группу составляют антифрикционные чугуны, работающие в узлах трения со смазкой.
Их российские марки устанавливает ГОСТ 1585-85.
Поэтому в технической документации одного слова «чугун» почти всегда недостаточно.
И конструктору, и технологу важна конкретная марка, состояние материала, структура и требования к отливке.
Где применяют чугун
Одно из главных преимуществ чугуна - возможность сразу получить деталь сложной формы без превращения крупной стальной заготовки в гору стружки.
Серые чугуны традиционно применяют для станин станков, корпусов оборудования, блоков и картеров, шкивов, тормозных деталей, корпусов насосов, редукторов и другой продукции общего машиностроения.
Высокопрочный чугун используют там, где от литой детали требуется уже не только жёсткость, но и существенная прочность и пластичность.
Это трубопроводная арматура, нагруженные корпусные элементы, детали транспорта и инженерных систем.
О том, что высокопрочный чугун остаётся современным инженерным материалом, говорит и российская нормативная база: в последние годы появились отдельные стандарты для монтажа подземных трубопроводов из высокопрочного чугуна с шаровидным графитом и для высокопрочных чугунных труб, применяемых в свайных конструкциях.
Это показательный факт.
Материал с многовековой историей не только не исчез из современной промышленности, но продолжает получать новые области применения и новые нормативные документы.
Почему сварка чугуна считается сложной
Те свойства, которые делают чугун удобным литейным материалом, серьёзно осложняют его сварку.
В зоне сварки металл очень быстро проходит через большой температурный перепад.
Меняется структура, возникает локальное расширение и последующая усадка, формируются остаточные напряжения.
Высокое содержание углерода создаёт условия для образования твёрдых и хрупких структур в зоне сплавления и зоне термического влияния.
Особенно неприятно сочетание высокой локальной твёрдости и невысокой способности некоторых чугунов пластически воспринимать сварочные напряжения.
Результат - повышенный риск трещин.
Дополнительное значение имеет состояние самой детали.
Старые чугунные корпуса годами работают с маслами, топливом, продуктами коррозии и высокими температурами.
Загрязнения способны проникать в поры материала и ещё больше усложнять поведение металла при сварочном нагреве.
Именно поэтому сварка чугуна - это отдельная технологическая задача, а не обычная сварка стали с другими настройками аппарата.
Для дуговой сварки конструкционных чугунов в России действует ГОСТ 30430-96.
Он распространяется в том числе на исправление дефектов чугунного литья и восстановление повреждённых деталей.
ПАНЧ-11: специальная никелевая проволока для сварки чугуна
Одним из специализированных материалов, созданных именно для работы с чугуном, стала высоконикелевая сварочная проволока ПАНЧ-11.
Её разработка относится ещё к советскому периоду и связана с Институтом электросварки им. Е. О. Патона.
Авторское свидетельство СССР № 492394 на сварочную проволоку было заявлено 19 июля 1973 года и опубликовано в 1975 году.
Среди авторов разработки - А. Е. Аснис, Ю. Я. Грецкий, Е. П. Кузнецов, Н. А. Славинский и И. М. Мельниченко.
Задача была непростой: получить проволоку, позволяющую при механизированной сварке чугуна формировать достаточно пластичный металл шва и снизить склонность соединения к горячим трещинам.
В результате была разработана тонкая проволока сплошного сечения на высоконикелевой основе ПАНЧ-11.
В качестве рабочей нормативной опоры для материала используется ТУ 48-21-593-85.
Никель составляет основу сплава; кроме него нормируются марганец, медь, железо, редкоземельные элементы и примеси.
Редкоземельные элементы в составе ПАНЧ-11 появились не ради усложнения рецептуры.
В работах специалистов Института Патона отмечалось, что их введение повышает устойчивость горения дуги и позволяет вести механизированный процесс открытой дугой без применения защитного газа.
Соотношение никеля и легирующих добавок одновременно направлено на повышение стойкости металла шва к горячим трещинам и получение пригодной для дальнейшей работы структуры.
Никелевая проволока ПАНЧ-11 вошла и в российскую нормативную практику.
ГОСТ 30430-96 прямо относит её к проволокам сплошного сечения на никелевой основе для механизированной дуговой сварки повреждённых чугунных деталей.
Стандарт указывает, что металл шва при использовании ПАНЧ-11 представляет собой пластичный высоконикелевый сплав.
В этом и заключается смысл материала.
При сварке чугуна задача состоит не в том, чтобы любой ценой сделать наплавленный металл химически похожим на исходную отливку.
Для ремонтного соединения часто важнее получить металл шва, способный воспринимать возникающие напряжения и не превращать локальный ремонт в новую зону разрушения.
Интересный момент. ПАНЧ-11 появилась не как универсальная никелевая проволока, которой позднее нашли применение на чугуне.
Её состав и технология развивались именно в рамках многолетней работы Института Патона над проблемой свариваемости чугунных деталей.
Уже в 1970-х годах публиковались отдельные работы по механизированной сварке чугуна проволокой ПАНЧ-11.
Вместо заключения
Чугун нельзя оценивать одной фразой: «твёрдый, хрупкий и хорошо льётся».
Это слишком грубое описание для целого семейства сплавов.
Главная особенность чугуна - возможность управлять его свойствами через состояние углерода, форму графита, структуру металлической основы, химический состав и технологию получения отливки.
Пластинчатый графит даёт один комплекс свойств. Шаровидный - другой.
Цементит вместо графита превращает материал в совсем иной по поведению металл.
Легирование и термическая обработка расширяют этот диапазон ещё сильнее.
Именно поэтому чугун одновременно можно встретить в старой массивной станине, современном высокопрочном трубопроводе, износостойкой промышленной детали и сложной отливке, которая должна работать десятилетиями.
Это старый металлургический материал, который до сих пор остаётся современным.
Просто современным его делает уже не само слово «чугун», а умение получить нужный чугун для конкретной задачи.
Нормативная и справочная база
• ГОСТ 1412-85 «Чугун с пластинчатым графитом для отливок. Марки».
• ГОСТ 7293-85 «Чугун с шаровидным графитом для отливок. Марки».
• ГОСТ 1215-79 «Отливки из ковкого чугуна. Общие технические условия».
• ГОСТ 3443-87 «Отливки из чугуна с различной формой графита. Методы определения структуры».
• ГОСТ 7769-82 «Чугун легированный для отливок со специальными свойствами. Марки».
• ГОСТ 1585-85 «Чугун антифрикционный для отливок. Марки».
• ГОСТ 26358-84 «Отливки из чугуна. Общие технические условия».
• ГОСТ 30430-96 «Сварка дуговая конструкционных чугунов. Требования к технологическому процессу».
• ТУ 48-21-593-85 «Проволока сварочная из сплава ПАНЧ-11. Технические условия».
• Авторское свидетельство СССР № 492394.
• Профильные публикации Института электросварки им. Е. О. Патона по сварке чугуна и проволоке ПАНЧ-11.