Турбинная лопатка из одного кристалла: как металл научились выращивать
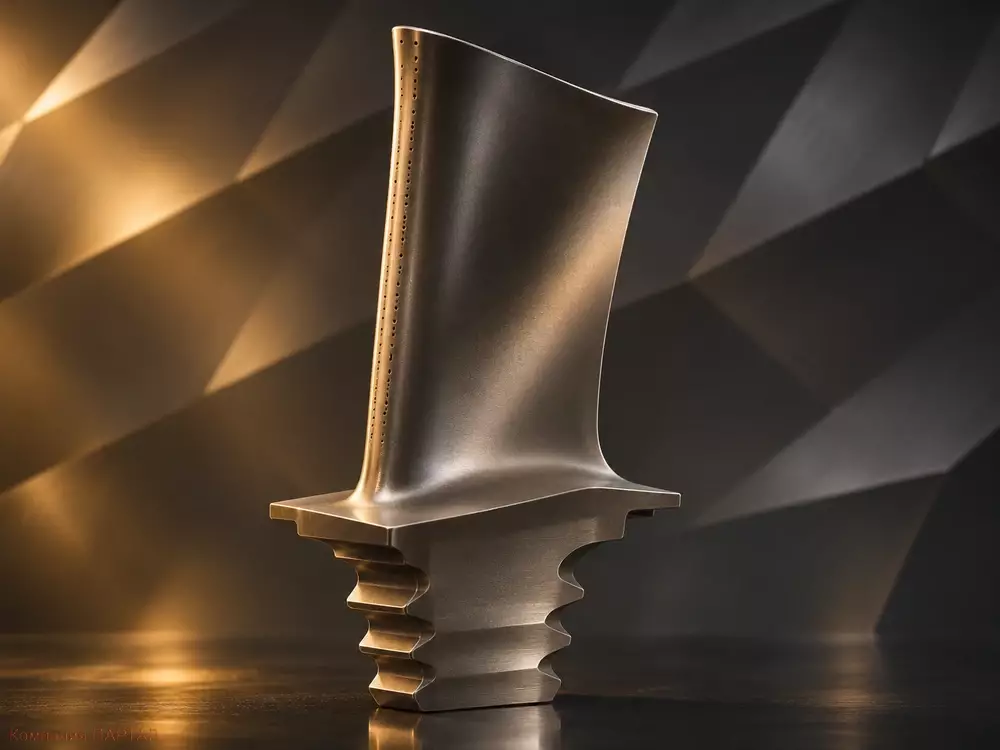
Одна из самых нагруженных деталей газотурбинного двигателя может быть одним кристаллом.
Не украшением и не лабораторным образцом, а настоящей рабочей лопаткой, которую получают из расплава металла.
В 1960–1980-х годах эта технология изменила представление о том, какой должна быть внутренняя структура жаропрочного сплава.
Лопатка, которая не имеет права «поплыть»
В горячей части турбины лопатка вращается с огромной скоростью, испытывает центробежную нагрузку и постоянные перепады температуры.
Даже прочный металл при таком режиме способен медленно деформироваться.
Это явление называют ползучестью.
Опасность не только во внезапной поломке.
Достаточно небольшого изменения формы, чтобы нарушились зазоры и режим работы двигателя.
Поэтому инженерам требовался материал, который годами сохраняет геометрию там, где обычная прочность уже не гарантирует надёжность.
Слабые места, которые не видны снаружи
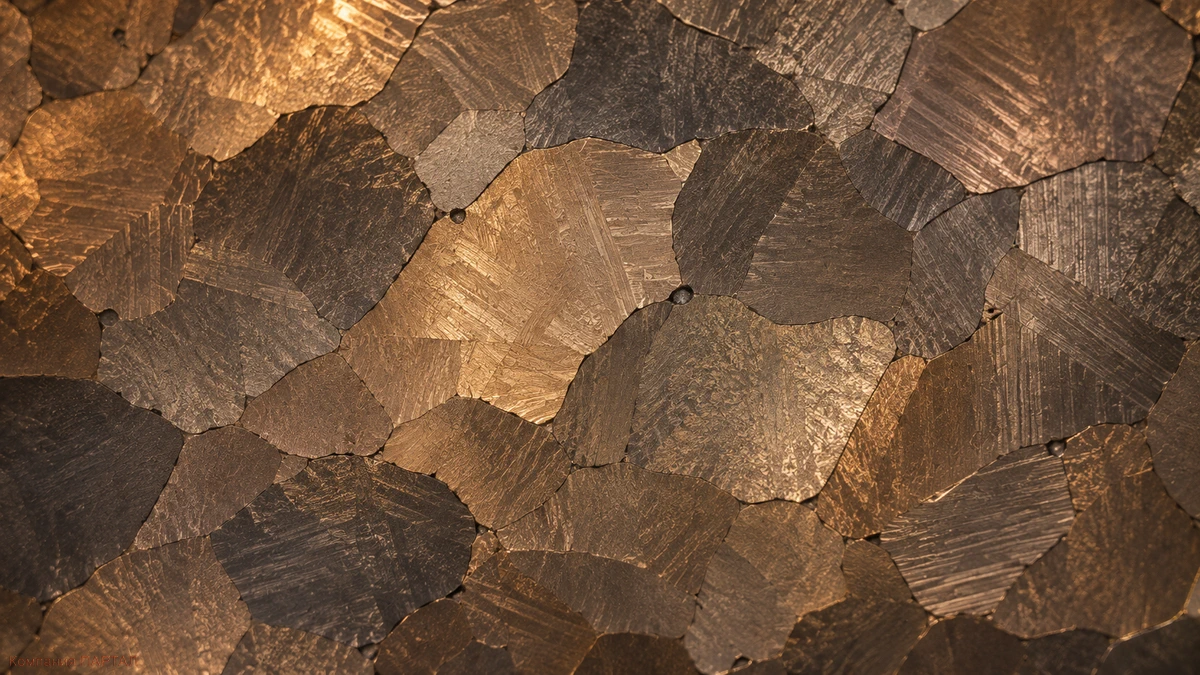
В обычной литой лопатке металл состоит из множества кристаллических зёрен.
Их можно представить как соседние участки с разным направлением внутренней решётки.
Между ними проходят границы.
При высокой температуре и длительной нагрузке эти границы могут облегчать деформацию и развитие повреждений.
Особенно неблагоприятны участки, пересекающие направление основных растягивающих напряжений.
Возникла необычная для своего времени задача: повысить жаропрочность не только составом сплава, но и управлением ростом кристаллов.
Первый шаг: зёрна выстроили вдоль лопатки
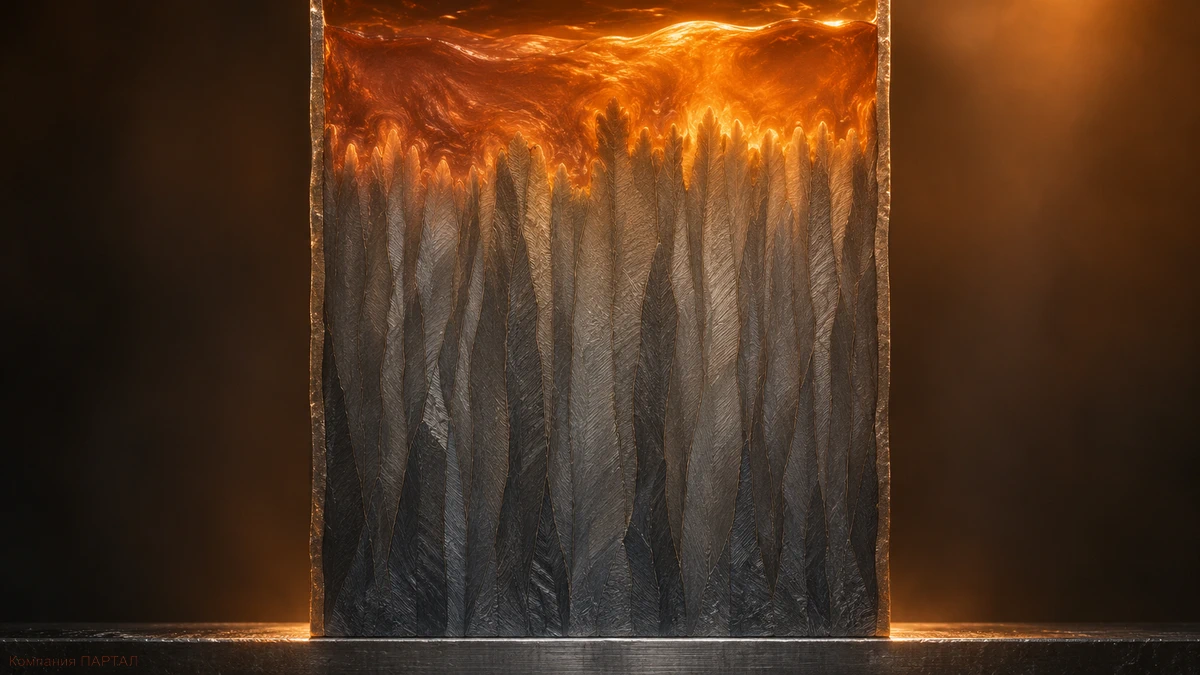
Металл научились затвердевать направленно: тепло отводили преимущественно с одной стороны формы, и кристаллы росли вверх вытянутыми колоннами.
Вместо хаотичной мозаики получалась структура, ориентированная вдоль оси лопатки.
Так уменьшили количество опасных поперечных границ зёрен.
В конце 1960-х и в 1970-х направленно-кристаллизованные лопатки уже применяли в газотурбинных двигателях.
Но границы между соседними колоннами сохранялись.
Следующий шаг напрашивался сам: оставить единственный кристалл.
Как вырастить единственный кристалл
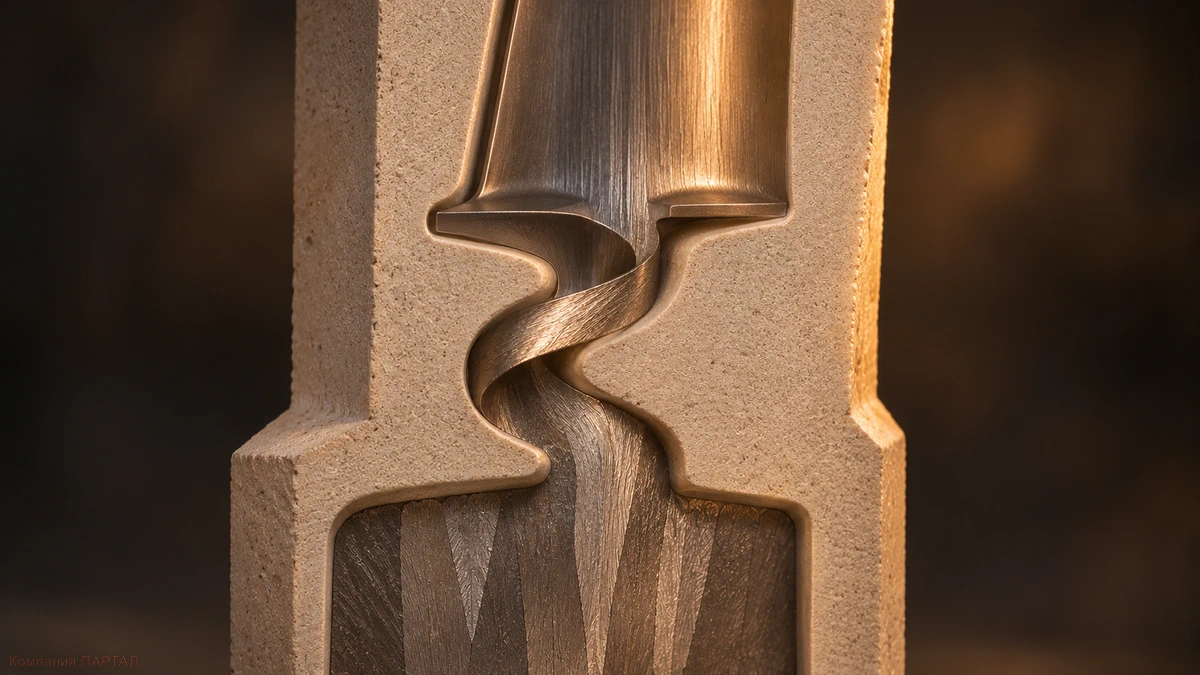
Лопатку отливают из расплава никелевого жаропрочного сплава в керамической форме.
Одна зона формы остаётся горячей, другая охлаждается.
Граница между жидким и твёрдым металлом продвигается постепенно, а не сразу по всей детали.
Один способ — пропустить растущие кристаллы через узкий спиральный канал-селектор.
Большинство ростков прекращает рост, а один продолжает путь и заполняет полость лопатки.
Другой способ — использовать заранее ориентированную монокристаллическую затравку.
Технологическая деталь: Спиральный селектор — часть литейной формы, а не металлическая пружина внутри готовой лопатки. После отливки эту технологическую часть удаляют.
Один кристалл — не значит чистый никель
Монокристаллическую лопатку делают не из чистого металла.
В её основе — сложный никелевый жаропрочный сплав.
Хром помогает противостоять окислению, а другие легирующие элементы подбирают ради прочности, стабильности структуры и стойкости в горячем газе.
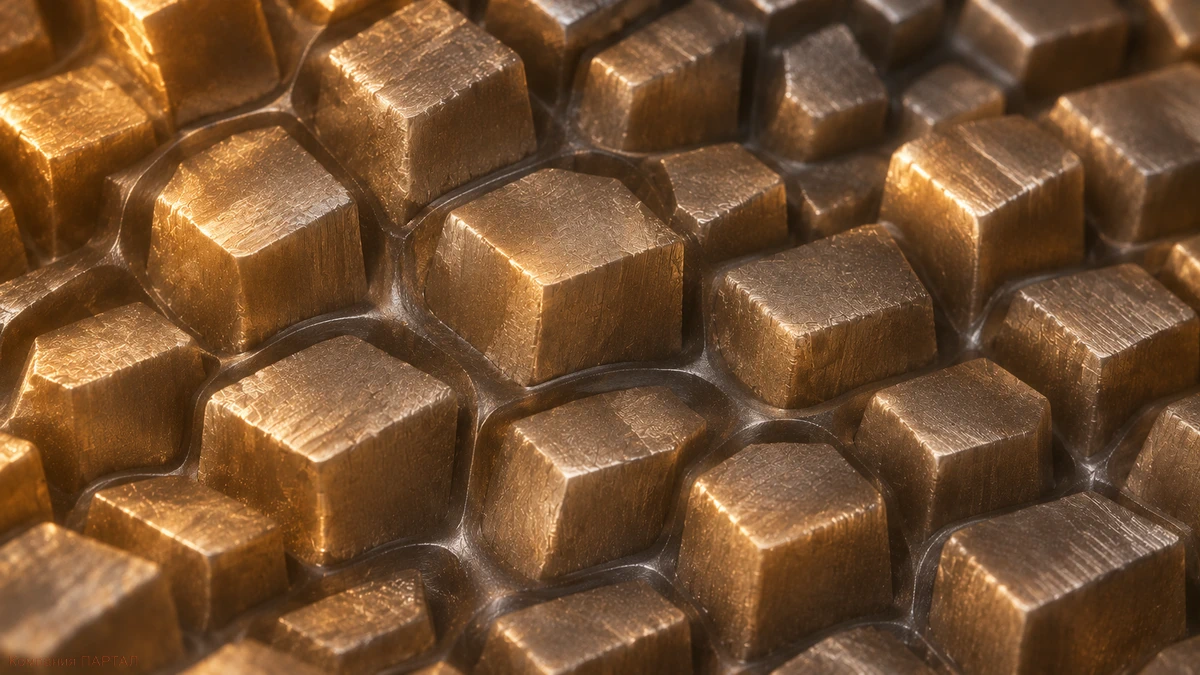
Внутри кристалла работают две важные составляющие: никелевая γ-матрица и мелкие упрочняющие выделения γ′-фазы на основе Ni₃Al.
Они затрудняют движение дефектов кристаллической решётки и замедляют деформацию.
Отсутствие границ зёрен само по себе не заменяет эту тонкую металлургию.
Микроструктура: После специальной термообработки частицы γ′-фазы могут приобретать почти кубическую форму. Эти микроскопические «кубики» — один из секретов жаропрочности сплава.
Решающий ход: перестроить сам сплав
Первые монокристаллы из уже существовавших жаропрочных сплавов не дали ожидаемого прорыва.
Новую структуру получили, но решающего выигрыша по ряду свойств не увидели.
Значит, менять нужно было и химический состав.
Для одного из ранних промышленных монокристаллических сплавов — Alloy 454 — отказались от специально вводимых элементов, укреплявших границы зёрен: бора, углерода, циркония и гафния.
Это позволило поднять температуру растворяющей термообработки, выровнять состав после литья и сформировать более эффективную упрочняющую структуру.
Исторический поворот: Здесь технологию продвинул не новый набор добавок, а обоснованный отказ от части прежних. Этот принцип относился к конкретному сплаву, а не ко всем монокристаллическим материалам.
1980-е: эксперимент стал деталью двигателя
К этому моменту идея прошла длинный путь: эксперименты с направленным ростом, получение монокристаллов, разработку специальных сплавов и доводку серийного литья.
Параллельно совершенствовали оборудование, способы охлаждения формы и контроль ориентации кристалла.
В 1982 году монокристаллические лопатки вышли в коммерческую авиацию: их применили в двигателях JT9D-7R4 на Boeing 767.
В 1987 году публикация NASA уже сообщала о десятках миллионов часов эксплуатации монокристаллических деталей в авиационных двигателях.
Для сложной литейной технологии это было убедительнее любого лабораторного обещания.
Исторический факт: Промышленному успеху предшествовал этап, когда монокристаллические образцы считали слишком дорогими при недостаточном выигрыше в свойствах. Сплав и технология литья изменили оценку.
Что изменилось — и какие трудности остались
Монокристаллическая структура повысила сопротивление ползучести и длительному разрушению при высоких температурах.
Это дало конструкторам больший запас при выборе температуры металла, ресурса и режима работы.
Дополнительную защиту обеспечивают охлаждающие каналы и жаростойкие покрытия.
Но «один кристалл» не означает «без дефектов».
Возможны поры, посторонние зёрна, отклонение ориентации, повреждения при нагреве и усталостные трещины.
Каждую лопатку приходится не просто отлить, а вырастить с нужной структурой и проверить.
Главный итог этого развития прост: металлурги научились проектировать не только состав сплава, но и направление роста его кристаллической решётки.
Нормативная и справочная база
Dreshfield R. L., Parr R. A. Application of Single Crystal Superalloys for Earth-to-Orbit Propulsion Systems. NASA TM-89877, 1987.
Gell M., Duhl D. N., Giamei A. F. The Development of Single Crystal Superalloy Turbine Blades. Superalloys, 1980, pp. 205–214.
Каблов Е. Н., Ечин А. Б., Бондаренко Ю. А. История развития технологии направленной кристаллизации и оборудования для литья лопаток ГТД. Труды ВИАМ, 2020, № 3.
Герасимов В. В. От монокристаллических неохлаждаемых лопаток к лопаткам турбин с проникающим охлаждением. Труды ВИАМ, 2016, № 10.
ASME. Engineering Landmark № 265: Pratt & Whitney Single Crystal Turbine Blade.