От подката до тонкой нити: как волочат нихромовую проволоку
Катушка нихрома выглядит просто: ровная проволока, одинаковый диаметр, аккуратные витки.
Но прежде чем металл попадёт на катушку, он проходит через волочильные станы, волоки и печи отжига.
Каждый этап здесь связан с предыдущим: ошибку на крупном диаметре нельзя без последствий перенести на тонкий.
Волочение: ремесло с многовековой историей
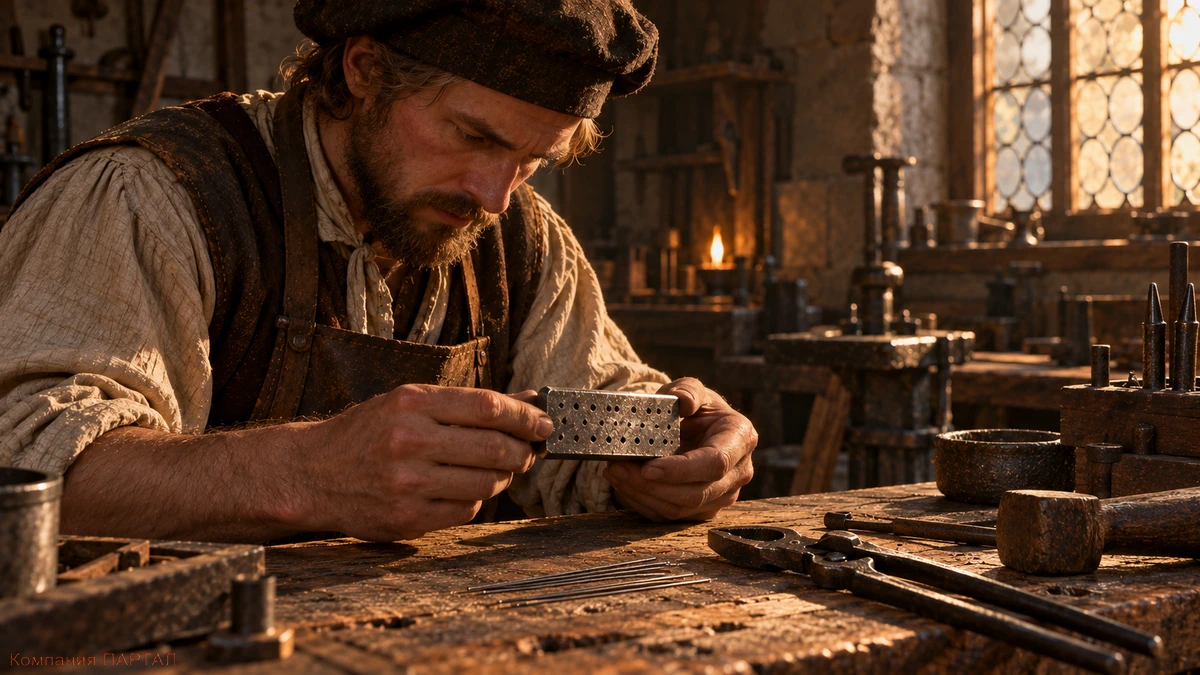
Задолго до появления электрических нагревателей мастера уже протягивали металлические прутки через отверстия волочильной доски.
Отверстие за отверстием — и заготовка становилась всё тоньше, а проволока длиннее.
Это требовало силы, времени и точного инструмента.
В Нюрнберге к XV веку ручные способы дополнили механизированным волочением с использованием силы воды.
Позднее механический привод заменил ручной труд, но основа процесса осталась прежней: металл протягивают через канал меньшего сечения.
Когда в 1906 году Альберт Марш запатентовал никель-хромовый сплав для электрических сопротивлений, в описании уже говорилось о возможности вытягивать его в проволоку и отжигать.
Исторический факт: Во французском музее Возрождения в Экуэне сохранился волочильный станок 1565 года — длиной 4,4 м и массой около 600 кг.
Уже тогда станок позволял работать с различными металлами, используя сменный инструмент.
Нихромовая проволока: от заготовки до готового диаметра
Волочением получают проволоку из самых разных металлов и сплавов.
В нашем случае речь пойдёт о нихроме — никель-хромовых сплавах Х20Н80 и Х15Н60, широко применяемых в производстве электрических нагревательных элементов.
Их химический состав регламентирует ГОСТ 10994-74.
Особенность работы с нихромом заключается в его поведении при холодной деформации.
С каждым проходом через волоку металл постепенно упрочняется, становится менее пластичным и требует всё более внимательного подхода к дальнейшему уменьшению диаметра.
Поэтому получение тонкой нихромовой проволоки — это не одна операция, а целая последовательность проходов, промежуточных отжигов и контроля состояния сплава.
Интересный факт: при уменьшении диаметра круглой проволоки в два раза площадь её сечения сокращается вчетверо.
При сохранении объёма металла длина проволоки, наоборот, увеличивается в четыре раза.
Именно поэтому из сравнительно короткой толстой заготовки можно получить сотни метров тонкой проволоки.
Всё начинается с подката
В волочильный цех поступает не готовая тонкая проволока, а заготовка большего диаметра — подкат.
Его получают на предшествующих переделах, в том числе горячей обработкой металла давлением.
Дальнейший маршрут зависит от исходного диаметра, состояния поверхности, марки сплава и требуемого конечного диаметра.
Перед первой протяжкой заготовку осматривают и очищают.
Окалина, загрязнения или повреждения поверхности при прохождении волоки способны превратиться в глубокую риску и вызвать обрыв.
Для удаления оксидов применяют подходящую для сплава химическую либо иную технологическую очистку; затем поверхность подготавливают под выбранную смазку.
Конец заготовки утоняют, чтобы провести его через калибр волоки и закрепить в тянущем устройстве.
Что происходит на волочильном стане
Рабочая схема предельно конкретна.
Проволока сматывается с подающего бунта, проходит через неподвижно закреплённую волоку и выходит из неё с меньшим диаметром.
Тянущее усилие создаётся со стороны выхода: захватом или приводным барабаном, который принимает протянутый металл.
Волока не «выдавливает» проволоку вперёд. Металл именно протягивают сквозь сужающийся канал, где он пластически деформируется.
На однократном стане выполняют один проход, после чего проволоку можно направить на следующий передел.
На многократном стане несколько волок и тяговых блоков работают последовательно.
Скорость движения и натяжение согласуют с уменьшением сечения на каждом переходе.
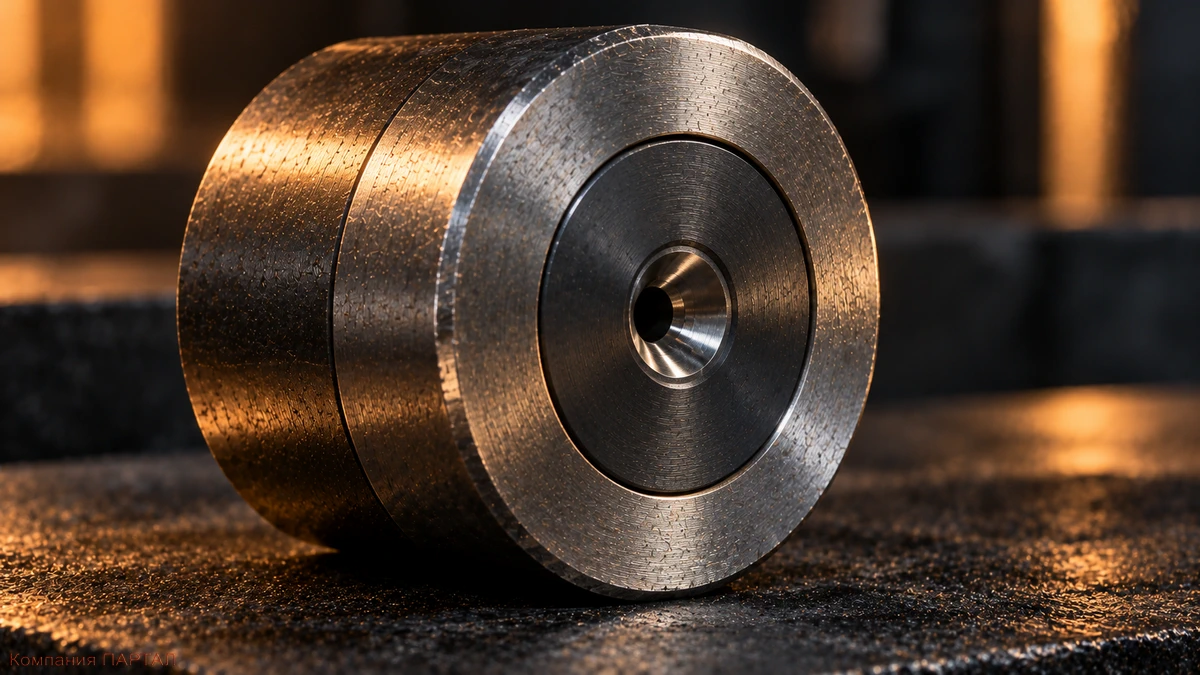
Волока, которую часто называют фильерой
Волока — главный калибрующий инструмент процесса.
Её рабочий канал включает входную часть, деформирующую зону, калибрующий участок и выход.
В деформирующей зоне проволока уменьшается в сечении, а калибрующий участок помогает выдерживать заданный диаметр.
Геометрия и состояние поверхности канала влияют на усилие протяжки, нагрев от трения и качество проволоки.
Для промышленного волочения применяют твердосплавный инструмент, в том числе на основе карбида вольфрама; для особо тонкой проволоки используют и алмазные волоки.
ГОСТ 9453-75 устанавливает требования к твердосплавным волокам-заготовкам, а ГОСТ 3882-74 — к маркам спечённых твёрдых сплавов.
Выбор материала волоки зависит не от личных предпочтений, а от диаметра, нагрузки, ресурса инструмента и требований к поверхности.
Почему диаметр уменьшают за несколько проходов
Один проход — это переход от одного диаметра к следующему.
Чем сильнее обжатие, тем больше деформация и нагрузка на металл и инструмент.
Поэтому при производстве нихромовой проволоки составляют маршрут: последовательность диаметров с учётом допустимой деформации, усилия волочения и состояния сплава.
Простой расчёт показывает масштаб задачи.
Если уменьшить диаметр с 4 до 2 мм, площадь поперечного сечения сократится на 75 %.
При сохранении объёма длина проволоки увеличится примерно в четыре раза.
Но это не означает, что такое уменьшение следует делать за один проход.
Число переходов нельзя назначать одной цифрой для всего нихрома: оно зависит от конкретного маршрута и оборудования.
Нагартовка: металл становится прочнее, но тянется хуже
Каждый проход холодного волочения меняет не только диаметр.
В структуре металла накапливаются следы пластической деформации: возрастает сопротивление дальнейшему изменению формы.
Это явление называют наклёпом, или нагартовкой. Проволока упрочняется, но её запас пластичности уменьшается.
Для нихрома этот эффект особенно важен.
Если наращивать суммарное обжатие, не учитывая состояние металла, повышается риск обрывов, ухудшения поверхности и ускоренного износа волок.
Поэтому хороший маршрут — не обязательно самый короткий.
Он должен довести проволоку до нужного размера без потери качества и чрезмерной нагрузки на инструмент.
Зачем проволоку снова отправляют в печь
Когда накопленная деформация становится слишком большой, волочение прерывают для промежуточного отжига.
Металл нагревают по выбранному режиму, чтобы ослабить последствия наклёпа и восстановить пластичность.
После охлаждения и необходимой подготовки поверхности проволоку снова направляют на волочильный стан.
Это не одна обязательная «пауза» на любом диаметре.
Для тонкой проволоки могут чередоваться несколько серий проходов и промежуточных отжигов.
Температуру, выдержку, атмосферу и порядок очистки выбирают по технологической документации; универсального режима для всех марок и размеров не существует.
Производственный пример: В монографии В. Л. Колмогорова, С. И. Орлова и Г. Л. Колмогорова (1975) описано волочение Х20Н80-Н с 8,0 до 2,5 мм на однократных станах с обычными волоками.
Для этого маршрута применяли два промежуточных отжига — при диаметрах 5,5 и 4,0 мм.
Это пример конкретной технологии, а не общая норма ГОСТ.
Смазка и чистая поверхность — не второстепенные мелочи
В зоне контакта нихрома с волокой возникают высокое давление и трение.
Смазка помогает снизить сопротивление протяжке, защитить поверхность проволоки и замедлить износ инструмента.
В зависимости от оборудования и технологии используют сухие или жидкие смазочные среды и соответствующую подготовку поверхности.
После термообработки на металле может появляться оксидная плёнка.
Если следующий проход требует её удаления, проволоку очищают, промывают и вновь подготавливают к смазыванию.
Плохая очистка, загрязнённая смазка или повреждённый рабочий канал способны свести на нет точность предыдущих операций: дефект будет протягиваться вместе с металлом.
Из-за чего проволока рвётся и теряет качество
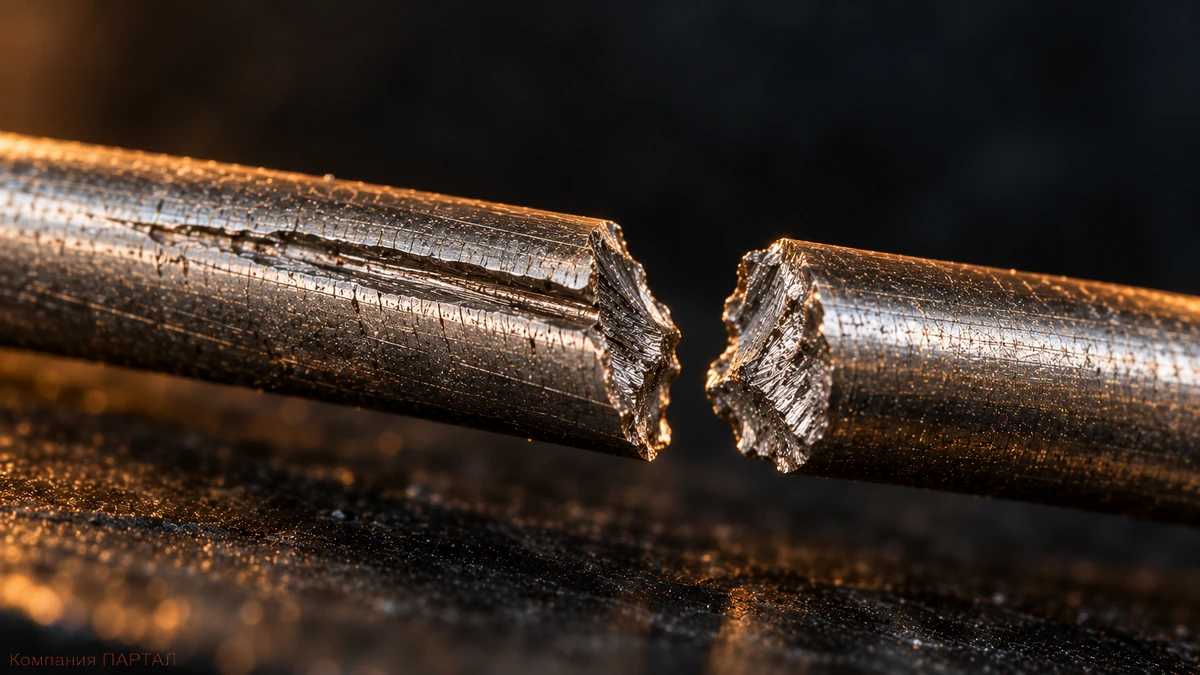
Обрыв на стане — это не просто остановка барабана.
Нужно найти причину, подготовить новый конец, вновь заправить проволоку и оценить, не повреждён ли инструмент.
Повторяющиеся обрывы могут указывать на чрезмерное обжатие, недостаточную пластичность после предыдущих проходов, дефект исходной заготовки, проблемы со смазкой или натяжением.
Есть и дефекты без обрыва: риски, задиры, местная неоднородность диаметра, следы повреждения поверхности.
Поэтому контроль нужен по ходу процесса, а не только на финальной катушке.
При уменьшении диаметра ошибка, незаметная на толстой заготовке, может стать критичной для тонкой нихромовой проволоки.
Последний проход — ещё не готовая проволока
После достижения заданного диаметра выполняют необходимые отделочные операции.
Для проволоки по ГОСТ 12766.1-90 предусмотрено мягкое термически обработанное состояние.
Готовую продукцию проверяют по размеру и поверхности, механическим свойствам и электрическим характеристикам в объёме, установленном стандартом.
Проволоку аккуратно наматывают на катушки либо формируют мотки и оформляют партию.
Для нагревательных элементов важен не только диаметр: от качества металла и стабильности сопротивления зависит дальнейшая работа изделия.
Поэтому за простой катушкой стоят последовательные проходы, промежуточные отжиги, контроль поверхности и точности размера — целая цепочка ответственных операций.
Нюанс ГОСТ: Идеально блестящая поверхность не является универсальным признаком качества.
ГОСТ 12766.1-90 допускает для Х15Н60 как светлую, так и тёмную окисленную поверхность при соответствующем исполнении.
Нормативная и справочная база
1. ГОСТ 10994-74. Сплавы прецизионные. Марки.
2. ГОСТ 12766.1-90. Проволока из прецизионных сплавов с высоким электрическим сопротивлением. Технические условия.
3. ГОСТ 9453-75. Волоки-заготовки из твёрдых спечённых сплавов для волочения проволоки и прутков круглого сечения.
4. ГОСТ 3882-74. Сплавы твёрдые спечённые. Марки.
5. Колмогоров В. Л., Орлов С. И., Колмогоров Г. Л. Гидродинамическая подача смазки. 1975. Раздел о волочении нихрома.
6. Городской архив Нюрнберга. Nürnberger Entdeckungen und Erfindungen — история водяного волочильного привода.
7. Musée national de la Renaissance, Écouen. Исторический волочильный станок 1565 года.
8. A. L. Marsh. Electric resistance element. Патент США US811859A, 1906.